Nouvelles de la société

Guide de moulage par compression de composites et d'outillage
Le moulage par compression de composites est largement utilisé pour la fabrication de composants composites structurels, automobiles, électriques, de transport, agricoles et industriels. Cependant, une production stable par moulage par compression dépend de bien plus que de l'application de chaleur et de pression sur une charge de matière.
La pièce finale est influencée par l'interaction entre le comportement de la matière, le placement de la charge, la température du moule, la pression, la vitesse de fermeture, l'éventage, la conception de l'arête de cisaillement, la précision de l'outillage, la rigidité du moule et la capacité de la presse.
Pour cette raison, le moulage par compression de composites doit être traité comme un système de fabrication intégré plutôt que comme une simple opération de fermeture de moule.
MDC aborde l'outillage de compression selon cette perspective orientée processus. L'objectif est de développer un outillage qui favorise un écoulement prévisible de la matière, un comportement thermique contrôlé, une évacuation efficace de l'air, un contrôle précis des bords, une stabilité dimensionnelle et une production reproductible.
Qu'est-ce que le moulage par compression de composites ?
Le moulage par compression de composites est un procédé de fabrication dans lequel un matériau composite est placé dans ou sur une cavité de moule et formé sous pression et température contrôlées.
Selon le système de matière, le procédé peut impliquer un durcissement thermodurcissable ou une fusion et consolidation thermoplastique. Les matériaux composites courants utilisés avec le moulage par compression comprennent le SMC, le BMC, le GMT, le LFT, les composites en fibre de carbone et d'autres matériaux thermodurcissables ou thermoplastiques renforcés.
Bien que le principe de base soit simple, la production industrielle nécessite une coordination étroite entre la matière, le moule et la presse.
- Matière : contrôle le comportement d'écoulement, la viscosité, le mouvement des fibres, les caractéristiques de durcissement ou de consolidation.
- Moule : contrôle la géométrie, le transfert de chaleur, l'éventage, les bavures, la précision dimensionnelle et le démoulage.
- Presse : contrôle le mouvement de fermeture, la pression, l'ouverture du moule et la répétabilité du processus.
La qualité de la pièce composite finale est donc déterminée par le comportement combiné de ces trois systèmes.
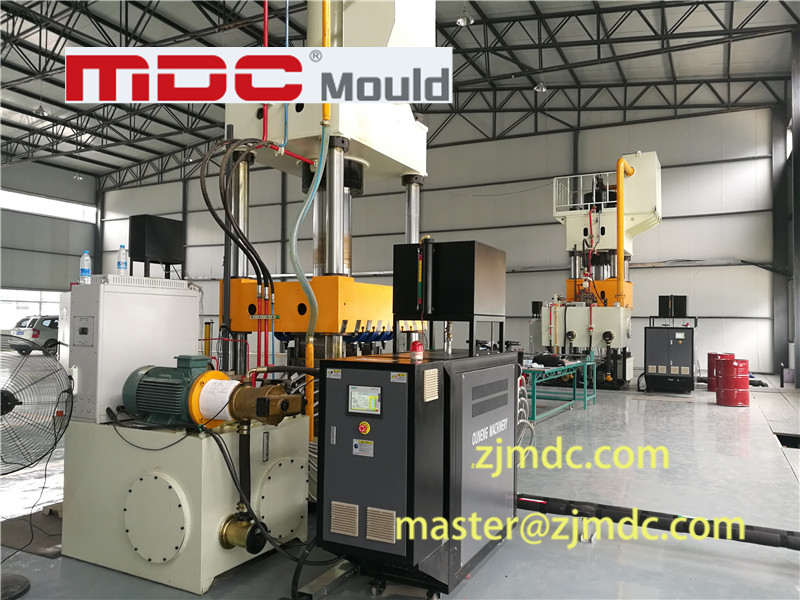
Pourquoi le moulage par compression de composites nécessite une intégration du processus et de l'outillage
Un moule de compression n'est pas un composant indépendant du processus de fabrication. Sa géométrie affecte directement la façon dont la matière se déplace, dont l'air s'échappe, dont la chaleur est transférée et dont la pression est distribuée.
Par exemple, une température de moule inégale peut produire différentes viscosités de matière à travers la cavité. Cela peut modifier le comportement de remplissage et contribuer à un retrait inégal ou à une déformation.
De même, un éventage insuffisant peut piéger l'air lorsque les fronts de matière convergent. Un jeu d'arête de cisaillement excessif peut augmenter les bavures, tandis qu'un jeu insuffisant peut augmenter l'endommagement des fibres ou l'interférence de l'outillage.
Cela crée une relation d'ingénierie directe :
Comportement de la matière → Condition du processus → Réponse du moule → Qualité de la pièce → Stabilité de la production
MDC évalue donc l'outillage de compression à la fois d'un point de vue mécanique et de processus.
Matrice d'optimisation du processus de moulage par compression de composites et de l'outillage MDC
La matrice suivante résume plusieurs relations importantes entre le contrôle du processus de moulage par compression, les défauts courants et les solutions d'ingénierie de l'outillage. Les spécifications réelles sont déterminées en fonction de la géométrie de la pièce, de la formulation de la matière, de la teneur en renfort, du volume de production, des caractéristiques de la presse et des exigences du projet.
| Pilier du processus | Défaut courant | Solutions d'outillage MDC |
|---|---|---|
|
Contrôle thermique Équilibre de la température du moule |
De grandes différences de température à la surface du moule peuvent contribuer à la déformation, au retrait inégal, au durcissement incohérent et à la variation dimensionnelle. | Des dispositions optimisées de canaux de chauffage à l'huile et des circuits de chauffage à trous profonds peuvent être conçus selon la structure du moule. Pour les projets d'outillage applicables, la variation de température à la surface du moule peut être contrôlée à environ ±1,0 °C, sous réserve des exigences spécifiques du moule et du processus. |
|
Jeu d'arête de cisaillement Correspondance des bords |
Bavures excessives, déchirure des fibres, arrachement des fibres ou interférence locale du moule autour des zones d'arête de cisaillement. | Un ajustement de précision des arêtes de cisaillement verticales est utilisé pour contrôler l'échappement de la matière et améliorer la cohérence des bords. Pour les projets applicables, le jeu peut être conçu dans une plage d'environ 0,02 mm–0,04 mm selon la matière, la géométrie de la pièce et les exigences de l'outillage. |
|
Éventage et contrôle des vides Évacuation de l'air |
Air piégé, marques de brûlure, manques locaux, vides internes et remplissage incomplet de la matière. | Des canaux d'éventage étagés à plusieurs niveaux peuvent être incorporés dans la conception du moule. Les zones critiques peuvent également être évaluées pour un éventage assisté par vide lorsque l'éventage conventionnel ne peut pas fournir une évacuation d'air suffisante. |
|
Pression et dégazage Contrôle du mouvement de la presse |
Porosité interne, dégazage incomplet, distribution inégale des fibres de verre ou consolidation incohérente. | Le moule peut être coordonné avec la presse hydraulique pour prendre en charge des séquences contrôlées de micro-ouverture / course de dégazage. Pour les applications appropriées, une capacité de presse telle qu'une presse à compression de 4000 tonnes peut être incorporée dans la stratégie de développement du processus. |
|
Longévité de l'outillage Résistance à l'usure |
Usure de la cavité du moule causée par des matériaux à haute teneur en verre tels que le SMC et le GMT, pouvant affecter la stabilité dimensionnelle et la qualité de surface au fil des cycles de production. | Les composants critiques pour l'usure peuvent utiliser de l'acier à outils trempé tel que H13 / 1.2344. Lorsque spécifié par l'application, un matériau trempé et un traitement de surface peuvent être sélectionnés pour améliorer la résistance aux matériaux composites abrasifs, avec une dureté d'environ HRC 48–52 et une couche de chrome dur d'environ 0,03 mm pour les spécifications de projet applicables. |
Cette matrice offre un moyen pratique de relier un défaut de moulage visible à la variable de processus et à la caractéristique d'outillage qui devraient être examinées. Au lieu de traiter chaque défaut indépendamment, les ingénieurs peuvent utiliser la relation entre la condition du processus, le comportement de la matière et la conception du moule pour identifier la cause sous-jacente.
Écoulement de la matière : le défi central du moulage par compression de composites
L'écoulement de la matière est l'une des variables les plus importantes du moulage par compression. Lorsque le moule se ferme, la charge de matière s'étale dans la cavité sous pression.
Le schéma d'écoulement résultant dépend de :
- la viscosité de la matière ;
- la température du moule ;
- la taille de la charge ;
- la position de la charge ;
- la géométrie de la charge ;
- l'orientation des fibres ;
- la géométrie de la cavité ;
- les structures de nervures et de bossages ;
- la vitesse de fermeture ;
- la pression appliquée.
Si l'écoulement de la matière est mal contrôlé, plusieurs défauts peuvent apparaître même lorsque les dimensions finales du moule sont précises.
Les problèmes potentiels comprennent le mouvement des fibres, les zones locales riches en résine, le remplissage incomplet, les interfaces d'écoulement de type soudure, les vides, la variation de surface et l'instabilité dimensionnelle.
C'est pourquoi la conception du moule de compression doit tenir compte du chemin d'écoulement attendu avant que l'usinage ne soit terminé.
La conception et le placement de la charge affectent directement le remplissage du moule
La position initiale et la forme de la charge de matière peuvent fortement influencer la façon dont un composite remplit la cavité du moule.
Une charge trop petite peut entraîner un remplissage incomplet. Une charge trop grande peut augmenter les bavures ou nécessiter un mouvement excessif de la matière. Une position de charge inappropriée peut également provoquer un front d'écoulement déséquilibré.
Pour les composants complexes, le placement de la charge doit donc être considéré conjointement avec :
- la géométrie de la cavité ;
- la distance d'écoulement de la matière ;
- les nervures et les caractéristiques profondes ;
- les emplacements d'éventage ;
- la conception de la ligne de joint ;
- la distribution de pression attendue.
Un fournisseur d'outillage qui comprend ces interactions peut identifier les problèmes potentiels liés à l'écoulement plus tôt au stade de la conception.
Contrôle thermique : pourquoi l'uniformité de la température du moule est importante
Le contrôle de la température est une partie critique du moulage par compression de composites car le moule remplit à la fois une fonction de formage et une fonction de gestion thermique.
Pour les composites thermodurcissables, la température influence la viscosité de la résine et le comportement de durcissement. Pour les composites thermoplastiques, la température affecte la fusion, la consolidation et la mobilité de la matière.
L'objectif d'ingénierie important n'est donc pas simplement de spécifier une température de moule unique. Il s'agit d'établir un champ thermique suffisamment uniforme et reproductible à travers les zones fonctionnelles de l'outillage.
Comment la disposition des canaux de chauffage influence les performances du moule
Des canaux de chauffage mal positionnés peuvent créer des points chauds locaux et des zones froides. Les différences de masse thermique autour des inserts, des nervures, des cavités profondes et des sections de moule épaisses peuvent encore augmenter la variation thermique.
MDC évalue la disposition des canaux de chauffage en fonction de la géométrie du moule et des exigences thermiques. Les systèmes de chauffage à l'huile et les circuits à trous profonds peuvent être disposés pour améliorer la distribution de chaleur lorsque cela est applicable.
Pour les projets nécessitant un contrôle thermique strict, la cible doit être établie par analyse d'ingénierie et validation par essai plutôt que supposée à partir d'un seul point de consigne de machine.
Pression et vitesse de fermeture : plus de pression ne signifie pas toujours de meilleures pièces
Le moulage par compression nécessite une pression suffisante pour consolider la matière et reproduire la géométrie de la cavité. Cependant, augmenter simplement la pression n'améliore pas automatiquement la qualité de la pièce.
Une pression excessive ou mal synchronisée peut influencer le mouvement de la matière, les bavures, l'orientation des fibres, le chargement du moule et les exigences d'équipement.
La vitesse de fermeture compte également car la matière doit s'écouler pendant que l'air est déplacé hors de la cavité.
Une fenêtre de processus appropriée doit donc considérer :
- la fermeture initiale du moule ;
- l'écoulement de la matière ;
- l'évacuation de l'air ;
- l'accumulation de pression ;
- la consolidation finale ;
- le durcissement ou le refroidissement ;
- le démoulage.
La conception du moule doit soutenir la séquence requise au lieu de supposer que la pression seule compensera un mauvais écoulement ou un mauvais éventage.
Éventage et contrôle des vides en moulage par compression
L'air piégé à l'intérieur de la cavité du moule peut devenir une source majeure de défauts des pièces composites.
Pendant la fermeture du moule, la matière occupe progressivement la cavité. Si l'air ne peut pas s'échapper par un chemin approprié, il peut être piégé entre les fronts d'écoulement ou à l'intérieur de caractéristiques géométriques locales.
Les symptômes typiques comprennent :
- des vides de surface ;
- des marques de brûlure ;
- une porosité interne ;
- des manques locaux ;
- des défauts de surface ;
- un remplissage incohérent.
Conception d'éventage à plusieurs niveaux
Un moule de compression peut nécessiter plus d'une simple rainure d'éventage. Selon la géométrie de la pièce, un éventage étagé ou à plusieurs niveaux peut fournir une évacuation d'air contrôlée tout en limitant l'échappement indésirable de matière.
Les emplacements d'éventage doivent être évalués en fonction du front d'écoulement de matière attendu et des zones où l'air est le plus susceptible de s'accumuler.
Éventage assisté par vide
Pour les géométries particulièrement difficiles, l'éventage assisté par vide peut être envisagé comme un outil de processus supplémentaire.
Son application dépend du système de matière, de la configuration de la cavité, des exigences de surface, du cycle de production et du comportement d'évacuation d'air attendu.
Le principe important est que l'éventage doit être conçu autour de l'écoulement de la matière plutôt qu'ajouté après coup.
Course de dégazage : relier la conception du moule au contrôle de la presse
Certaines applications de moulage par compression de composites bénéficient d'un dégazage contrôlé pendant le cycle de moulage.
Un mouvement contrôlé de micro-ouverture peut créer temporairement un chemin d'échappement pour l'air piégé avant la consolidation finale. Le moment et la course doivent être coordonnés avec la viscosité de la matière, la température du moule, la pression et le placement de la charge.
Cela signifie qu'une course de dégazage n'est pas simplement un paramètre de presse. Le moule doit également être conçu pour tolérer le mouvement requis tout en maintenant l'alignement, le contrôle des bords et la précision dimensionnelle finale.
MDC peut considérer la relation entre la structure du moule et le mouvement de la presse lors du développement de l'outillage, en particulier pour les grands composants composites où l'évacuation de l'air et la consolidation peuvent être difficiles.

Jeu d'arête de cisaillement et contrôle des bavures
Les bavures sont un problème courant en moulage par compression, mais des bavures excessives ne doivent pas automatiquement être traitées comme un problème de matière.
La ligne de joint, l'arête de cisaillement, la correspondance du moule, la pression de cavité, la charge de matière et les conditions de fermeture peuvent tous influencer la quantité de matière qui s'échappe de la cavité.
Une arête de cisaillement correctement conçue fournit une interface contrôlée entre la région de formage et la matière excédentaire.
Pourquoi la précision de l'arête de cisaillement est importante
Si le jeu est trop grand, des bavures excessives peuvent être générées. S'il est trop petit, le moule peut subir une interférence excessive et peut endommager les fibres ou augmenter l'usure locale.
Pour les projets d'outillage appropriés, MDC peut ajuster avec précision les arêtes de cisaillement verticales selon des exigences spécifiques au projet. Une plage de jeu d'environ 0,02 mm–0,04 mm peut être spécifiée pour les applications applicables, mais la valeur correcte doit être déterminée à partir de la matière, de la géométrie de la pièce, de la structure du moule et des exigences de production.
Sélection des matériaux d'outillage pour les composites à haute teneur en verre
Le SMC et le GMT peuvent contenir des quantités importantes de renfort en fibre de verre. Des cycles de production répétés peuvent donc exposer les surfaces du moule à une usure abrasive.
La sélection de l'acier à outils doit considérer :
- l'abrasivité de la matière ;
- le volume de production ;
- la durée de vie requise de l'outillage ;
- l'état de surface ;
- la stabilité dimensionnelle ;
- les exigences de réparation ;
- les exigences de traitement thermique.
L'acier à outils trempé H13 / 1.2344 peut être envisagé pour les composants critiques pour l'usure. Selon le projet, un traitement thermique et un traitement de surface peuvent être appliqués pour améliorer la résistance aux matériaux composites abrasifs.
Une spécification de projet typique peut inclure une dureté d'environ HRC 48–52 et une couche de chrome dur d'environ 0,03 mm, sous réserve de la conception réelle de l'outillage et des exigences du client.
Comment la conception du moule influence la qualité du moulage de composites
La géométrie du moule doit reproduire la pièce finale tout en permettant à la matière de s'écouler, à l'air de s'échapper, à la chaleur de se transférer et à la pièce finie d'être retirée.
Les domaines de conception importants comprennent :
- la position de la ligne de joint ;
- la géométrie de l'arête de cisaillement ;
- l'angle de dépouille ;
- les transitions de nervures et de bossages ;
- les canaux d'éventage ;
- les circuits de chauffage ;
- les caractéristiques de refroidissement ou de gestion thermique ;
- la structure de support du moule ;
- la conception des inserts ;
- le système de démoulage.
Chacune de ces caractéristiques peut affecter les performances de production. Par conséquent, l'optimisation du moule de compression doit être effectuée comme un système complet plutôt qu'en optimisant une caractéristique géométrique à la fois.
Écoulement de la matière et outillage : une vue cause-effet
| Condition de matière ou de processus | Résultat possible | Considération d'outillage |
|---|---|---|
| Viscosité élevée de la matière | Temps de remplissage plus long ou remplissage incomplet | Distribution de température, chemin d'écoulement, placement de la charge |
| Position de charge déséquilibrée | Fronts d'écoulement inégaux | Stratégie de charge, géométrie de cavité, éventage |
| Nervures complexes et caractéristiques profondes | Piégeage d'air local ou difficulté de remplissage | Éventage local et analyse de l'écoulement de la matière |
| Température de moule inégale | Comportement de matière différent à travers la cavité | Disposition des canaux de chauffage et équilibre thermique |
| Pression excessive | Bavures, déplacement de matière, chargement inutile du moule | Distribution de pression et conception de l'arête de cisaillement |
| Teneur élevée en fibre de verre | Usure accrue de l'outillage | Acier à outils, dureté, traitement de surface |
Moulage par compression SMC : interaction entre la matière et l'outillage
Le moulage par compression SMC est largement utilisé pour les composants composites industriels car il peut combiner une efficacité de production relativement élevée avec une géométrie complexe et un contrôle dimensionnel reproductible.
Cependant, la matière contient un renfort haché et de la résine, de sorte que son comportement d'écoulement est affecté par la géométrie de la charge, la température, la pression et la forme de la cavité.
Le moule de compression doit donc soutenir :
- un écoulement contrôlé de la matière ;
- une évacuation efficace de l'air ;
- un chauffage uniforme ;
- un contrôle des bavures ;
- une consolidation reproductible ;
- un démoulage stable.
C'est pourquoi l'outillage SMC doit être développé conjointement avec une compréhension du comportement réel de production de la matière.
Moulage par compression BMC : une perspective de processus différente
Le BMC est également couramment transformé par moulage par compression, mais sa forme de matière et son comportement d'écoulement diffèrent du SMC.
Le BMC est généralement manipulé comme un composé de moulage en vrac, ce qui modifie la façon dont le placement de la matière, l'écoulement, l'éventage et le remplissage de la cavité doivent être considérés.
Un concept d'outillage développé pour un matériau composite ne doit donc pas être automatiquement transféré à un autre matériau sans évaluation du processus.
Le même principe s'applique au GMT, au LFT, aux composites en fibre de carbone et à d'autres matériaux renforcés. La géométrie de l'outillage doit être compatible avec le comportement de traitement spécifique de la matière.
Les grands moules composites créent des défis d'ingénierie supplémentaires
Les grands moules de compression introduisent des considérations mécaniques et thermiques supplémentaires.
À mesure que la taille du moule augmente, le maintien d'une température uniforme devient plus difficile. Le poids du moule augmente, l'usinage devient plus exigeant et la rigidité structurelle devient de plus en plus importante.
L'outillage grand format doit donc être évalué en termes de :
- déflexion du moule ;
- compatibilité avec le plateau de presse ;
- levage et manutention ;
- précision d'usinage ;
- distribution des circuits de chauffage ;
- précision d'assemblage ;
- accessibilité pour l'inspection ;
- exigences de maintenance.
Pour les grands moules de compression, le processus de fabrication lui-même devient partie intégrante du défi d'ingénierie.

Comment optimiser le processus de moulage par compression
L'optimisation du processus de moulage par compression doit suivre une approche structurée plutôt que de modifier plusieurs variables au hasard pendant les essais de production.
1. Comprendre la matière
Identifier la famille de matériaux, le type de renfort, la teneur en fibres, la température de traitement, le comportement de viscosité, les caractéristiques de durcissement ou de consolidation et la qualité de surface requise.
2. Analyser la géométrie de la pièce
Identifier les sections minces, les sections épaisses, les nervures, les bossages, les caractéristiques profondes, les intersections, les transitions abruptes et les zones potentielles de piégeage d'air.
3. Définir la stratégie de charge de matière
Déterminer la taille, la forme, le nombre de pièces de charge et le placement initial appropriés en fonction du comportement de remplissage attendu.
4. Développer le système thermique
Concevoir les canaux de chauffage autour de la géométrie de la cavité et de la température de processus requise. Éviter de se fier uniquement à un point de consigne de machine sans évaluer la distribution réelle de la température à la surface du moule.
5. Développer le système d'éventage
Déterminer où l'air est susceptible de s'accumuler et fournir des chemins d'éventage appropriés. Pour les géométries difficiles, évaluer les solutions d'éventage étagé ou assisté par vide.
6. Établir la séquence de pression et de fermeture
Définir la relation entre la vitesse de fermeture, l'accumulation de pression, le dégazage, la consolidation finale et le durcissement ou le refroidissement.
7. Valider par des essais de moule
Utiliser le moulage d'essai pour vérifier le comportement de remplissage, les bavures, la qualité de surface, la précision dimensionnelle, la distribution de température et la répétabilité de production.
La surveillance numérique du processus peut améliorer la stabilité de la production
Le moulage par compression moderne dépend de plus en plus des données de processus plutôt que de l'expérience de l'opérateur seul.
Les paramètres importants peuvent inclure :
- la température du moule ;
- la pression de la presse ;
- la position de fermeture ;
- la vitesse de fermeture ;
- le temps de cycle ;
- la séquence de dégazage ;
- les informations sur la charge de matière ;
- les résultats d'inspection des pièces.
Lorsque les données de processus sont connectées à la conception de l'outillage, les défauts récurrents peuvent être étudiés plus systématiquement.
Par exemple, si une variation dimensionnelle apparaît de façon répétée au même endroit, les ingénieurs peuvent comparer l'emplacement du défaut avec le circuit de chauffage local, la rigidité de la cavité, la distribution de pression ou le chemin d'écoulement de la matière.
La précision du moule et l'efficacité de production doivent être équilibrées
Une grande précision d'usinage est importante, mais la précision seule ne garantit pas la stabilité de la production.
Un moule peut respecter les dimensions CAO et néanmoins connaître des problèmes de production si :
- la distribution thermique est incohérente ;
- l'éventage est insuffisant ;
- l'écoulement de la matière est mal équilibré ;
- l'arête de cisaillement est mal conçue ;
- la rigidité du moule est insuffisante ;
- la séquence de presse est incompatible avec l'outillage.
L'objectif pratique est donc de combiner la précision géométrique avec la fonctionnalité du processus.
Applications du moulage par compression de composites
Le moulage par compression de composites peut être appliqué à une large gamme de composants industriels où le poids, la stabilité dimensionnelle, les performances mécaniques, la qualité de surface, la résistance à la corrosion, l'isolation électrique ou l'efficacité de production sont importants.
Les domaines d'application typiques comprennent :
- les composants automobiles ;
- les composants de véhicules utilitaires ;
- les boîtiers électriques ;
- les boîtiers d'équipement industriel ;
- les composants de machines agricoles ;
- les composants de transport ;
- les composants d'infrastructure ;
- les grandes pièces structurelles composites.
Le processus de moulage par compression approprié dépend de la matière, de la géométrie, du volume de production, des exigences de performance et de l'équipement de presse disponible.
Qu'est-ce qui rend un moule de compression prêt pour la production ?
Un moule de compression prêt pour la production doit satisfaire plus que les exigences d'inspection dimensionnelle.
Une évaluation complète de l'outillage doit considérer :
| Domaine d'évaluation | Question clé |
|---|---|
| Précision dimensionnelle | La cavité reproduit-elle la géométrie et les tolérances requises de la pièce ? |
| Performance thermique | Le moule peut-il maintenir la distribution de température requise ? |
| Écoulement de la matière | La cavité favorise-t-elle un comportement de remplissage prévisible ? |
| Éventage | L'air piégé peut-il s'échapper sans perte excessive de matière ? |
| Arête de cisaillement | Les bavures peuvent-elles être contrôlées sans endommager la matière ou le moule ? |
| Rigidité structurelle | Le moule peut-il maintenir sa géométrie sous la pression de production ? |
| Résistance à l'usure | Les surfaces critiques peuvent-elles supporter les cycles de production attendus ? |
| Démoulage | Le composant fini peut-il être retiré sans endommagement de surface ou dimensionnel ? |
Approche de MDC pour l'outillage de compression de composites
MDC développe l'outillage de compression de composites autour de la relation entre la géométrie de la pièce, le comportement de la matière, la structure du moule, le contrôle thermique et les conditions de presse.
L'objectif est de garantir que le moule est non seulement précis en tant que composant fabriqué, mais aussi fonctionnel en tant que partie du système de production complet.
Les capacités de fabrication de MDC comprennent l'usinage CNC cinq axes FIDIA pour l'outillage complexe et grand format. Pour les projets appropriés, la capacité d'usinage peut atteindre environ 6 × 4 mètres.
L'outillage grand et lourd nécessite également une manutention, un assemblage, une inspection et une planification de production appropriés. Ces facteurs sont pris en compte lors du développement de l'outillage plutôt que d'être traités uniquement comme des activités post-usinage.
Le flux de travail global peut inclure :
- Examen de la pièce et de la matière
- Développement du concept d'outillage
- Considération de l'écoulement de la matière et du processus
- Conception du chauffage et de l'éventage
- Sélection de l'acier à outils et du traitement de surface
- Usinage CNC de précision
- Assemblage et ajustement du moule
- Moulage d'essai
- Inspection dimensionnelle et visuelle
- Optimisation de l'outillage et validation finale
Informations nécessaires pour un projet de moule de compression de composites
Pour une proposition d'outillage précise, un fabricant de moules de compression doit recevoir plus qu'un modèle CAO 3D.
Les informations importantes sur le projet comprennent :
- modèle CAO 3D et dessins d'ingénierie 2D ;
- type et nuance de matière ;
- spécification SMC, BMC, GMT, LFT, fibre de carbone ou autre composite ;
- teneur en fibres et architecture de renfort le cas échéant ;
- volume de production cible ;
- temps de cycle requis ;
- dimensions de la presse et tonnage disponible ;
- fluide de chauffage ;
- température de moulage requise ;
- exigences de finition de surface ;
- tolérances dimensionnelles ;
- durée de vie attendue du moule ;
- exigences spéciales d'éventage ;
- exigences de vide le cas échéant ;
- exigences d'ébavurage et d'inserts.
Plus ces entrées sont définies avec précision, plus la conception de l'outillage peut être développée efficacement autour du processus de production réel.
Problèmes courants de moulage par compression et réponses d'ingénierie
| Problème observé | Cause potentielle | Orientation d'ingénierie |
|---|---|---|
| Déformation | Température inégale, retrait, distribution de pression ou déflexion du moule | Examiner l'équilibre thermique, la rigidité du moule, l'écoulement de la matière et les paramètres de processus |
| Bavures excessives | Jeu de ligne de joint, conception d'arête de cisaillement, volume de charge, pression | Examiner la géométrie de l'arête de cisaillement et le confinement de la matière |
| Arrachement des fibres | Interaction inappropriée de l'arête de cisaillement ou interférence mécanique excessive | Examiner le jeu des bords et la géométrie locale de l'outillage |
| Marques de brûlure | Air piégé et éventage inadéquat | Examiner l'emplacement, la profondeur d'évent et la stratégie d'évacuation de l'air |
| Vides internes | Dégazage incomplet ou convergence défavorable des fronts d'écoulement | Examiner le placement de la charge, l'éventage, la séquence de pression et le dégazage |
| Qualité de surface inégale | Variation de température, distribution de matière, état de surface du moule | Examiner le système thermique, la finition de cavité, l'écoulement de la matière et l'état de l'outillage |
| Variation dimensionnelle | Instabilité thermique, déflexion du moule, conditions de processus incohérentes | Examiner la rigidité du moule, l'équilibre thermique, la pression et la répétabilité du processus |
| Usure accélérée de l'outillage | Teneur élevée en fibre de verre et cycles de production répétés | Examiner la nuance d'acier, la dureté, le traitement de surface et les composants d'usure remplaçables |
Développement futur du moulage par compression de composites
Le développement du moulage par compression de composites est de plus en plus axé sur l'intégration des processus plutôt que sur la simple augmentation de la force de presse ou de la précision d'usinage.
Le développement futur de l'outillage devrait mettre davantage l'accent sur :
- une gestion thermique plus précise ;
- la manutention automatisée de la matière ;
- le placement contrôlé de la charge ;
- la surveillance du processus en temps réel ;
- les enregistrements numériques du processus ;
- les systèmes avancés d'éventage et de vide ;
- les surfaces d'outillage résistantes à l'usure ;
- une répétabilité accrue pour les pièces composites grand format.
À mesure que les applications composites deviennent plus exigeantes, les fabricants de moules doivent considérer non seulement avec quelle précision un moule peut être usiné, mais aussi avec quelle efficacité il peut contrôler l'ensemble du processus de moulage.

FAQ : Moulage par compression de composites et outillage
Qu'est-ce que le moulage par compression de composites ?
Le moulage par compression de composites est un procédé de fabrication dans lequel des matériaux composites sont formés sous chaleur et pression contrôlées à l'intérieur d'un moule. Il est utilisé avec des matériaux tels que le SMC, le BMC, le GMT, le LFT et d'autres systèmes composites renforcés.
Pourquoi la température du moule est-elle importante en moulage par compression ?
La température du moule affecte la viscosité de la matière, l'écoulement, le durcissement ou la consolidation, la qualité de surface et la stabilité dimensionnelle. Une distribution de température inégale peut entraîner un comportement de matière différent sur un même composant.
Comment l'éventage affecte-t-il les pièces moulées par compression ?
L'éventage fournit un chemin d'échappement pour l'air et les composants volatils pendant la fermeture du moule. Un mauvais éventage peut contribuer à l'air piégé, aux vides, aux marques de brûlure, aux défauts de surface et au remplissage incomplet.
Qu'est-ce qu'une arête de cisaillement dans un moule de compression ?
Une arête de cisaillement est une caractéristique d'outillage contrôlée utilisée pour gérer la matière excédentaire et les bavures autour de zones sélectionnées d'un composant moulé par compression. Son jeu doit être adapté à la matière, à la géométrie de la pièce et aux exigences de production.
Les moules SMC peuvent-ils utiliser un éventage assisté par vide ?
Oui. L'éventage assisté par vide peut être envisagé pour les applications SMC où l'éventage conventionnel ne fournit pas une évacuation d'air suffisante. Son application dépend de la géométrie de la pièce, du comportement de la matière, de la configuration de la cavité et des exigences de production.
Quel acier de moule convient aux matériaux composites à haute teneur en verre ?
Les aciers à outils trempés tels que le H13 / 1.2344 peuvent être envisagés pour les composants de moule critiques pour l'usure. La nuance d'acier, la dureté, le traitement thermique et le traitement de surface doivent être sélectionnés en fonction de la composition de la matière, du volume de production, de l'usure attendue et des exigences de durée de vie de l'outillage.
Comment réduire les défauts de moulage par compression ?
La réduction des défauts nécessite normalement un examen combiné de la préparation de la matière, du placement de la charge, de la température du moule, de la pression, de la vitesse de fermeture, de l'éventage, de la conception de l'arête de cisaillement, de la rigidité du moule et de la précision de l'outillage. Modifier un seul paramètre de processus peut ne pas traiter la cause racine réelle.
Pourquoi la conception du moule affecte-t-elle l'écoulement des matériaux composites ?
La géométrie du moule détermine les chemins d'écoulement disponibles, les restrictions de cavité, la distribution de pression, les emplacements d'éventage et le confinement de la matière. Par conséquent, la géométrie de la pièce et la conception de l'outillage influencent directement la façon dont un matériau composite remplit la cavité.
Quelles informations doivent être fournies lors de la demande d'un moule de compression ?
Les informations importantes comprennent les données CAO de la pièce, la spécification de la matière, la teneur en renfort, le volume de production, l'objectif de temps de cycle, la spécification de presse, les exigences de température, les exigences de surface, les tolérances dimensionnelles, les attentes de durée de vie de l'outillage et toute exigence spéciale pour l'éventage, le vide, l'ébavurage ou les inserts.
Conclusion
Le moulage par compression de composites est un processus dans lequel le comportement de la matière, la gestion thermique, le contrôle de la pression, l'éventage et la géométrie de l'outillage interagissent en permanence.
Un moule de compression orienté production doit donc fournir plus que des dimensions de cavité précises. Il doit favoriser un écoulement prévisible de la matière, un comportement thermique stable, une évacuation efficace de l'air, un contrôle des bavures, une rigidité structurelle suffisante et une résistance appropriée à l'usure à long terme.
La relation d'ingénierie peut être résumée comme suit :
Matière → Écoulement → Température → Pression → Éventage → Outillage → Qualité de la pièce → Stabilité de la production
MDC applique cette approche intégrée à l'outillage de compression de composites, en combinant l'ingénierie de l'outillage, l'usinage CNC de précision, la construction de moules, la considération du processus et la validation par essai pour soutenir les applications exigeantes de moulage par compression industrielles.