Nouvelles de la société

Comment les gabarits de perçage soutiennent la fabrication de moules de précision
La fabrication de moules de précision implique plus que l'usinage des surfaces principales de cavité et de noyau. Selon la conception du moule, des trous et interfaces supplémentaires peuvent être nécessaires pour le montage, l'alignement, la fixation, le positionnement, le levage ou l'installation de composants auxiliaires. Les gabarits de perçage soutiennent ces opérations en aidant à établir un positionnement reproductible de la pièce, un serrage stable et un guidage contrôlé de l'outil lorsque nécessaire. Pour les fabricants de moules SMC, BMC, GMT, LFT et fibre de carbone, ces méthodes d'outillage auxiliaire peuvent contribuer à la cohérence de l'usinage lorsqu'elles sont sélectionnées pour l'opération spécifique.
Chez MDC Mould, le perçage doit être compris dans le contexte plus large de la fabrication de moules et des opérations d'usinage. Le gabarit est un outil de support utilisé pour une tâche particulière ; il n'est pas le produit principal ni l'activité définissant un fabricant de moules.
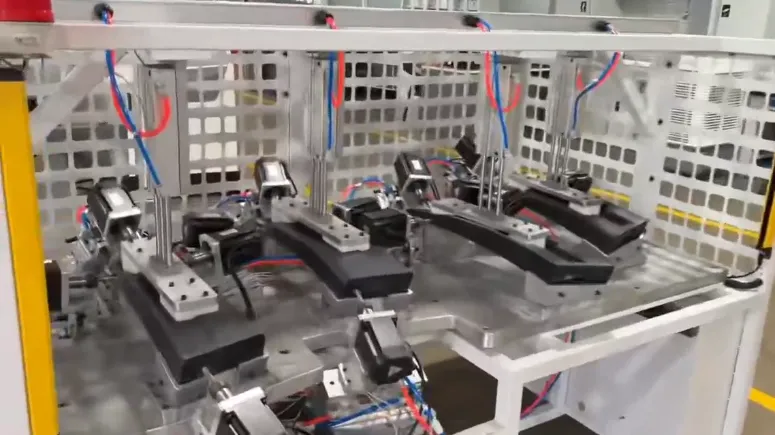
1. Pourquoi la précision de perçage est importante dans la fabrication de moules
Un moule contient de multiples caractéristiques qui doivent fonctionner ensemble comme un outil intégré. Selon sa conception, celles-ci peuvent inclure des trous de montage, des caractéristiques d'alignement, des interfaces filetées, des emplacements d'inserts, des composants liés à l'éjection et d'autres détails usinés. Des erreurs dans la position ou l'orientation de ces caractéristiques peuvent compliquer l'assemblage, affecter l'alignement des composants ou créer des travaux d'ajustement supplémentaires.
Les conséquences dépendent de la fonction de chaque trou. Un trou de montage qui ne s'aligne pas avec l'interface de la machine peut retarder l'installation. Un trou associé à un insert ou à un composant d'accouplement peut affecter l'ajustement d'assemblage. Une caractéristique mal placée peut également entraîner une reprise si elle n'est découverte qu'après un usinage ultérieur ou l'assemblage du moule.
Un gabarit de perçage peut aider à réduire la variation dans les opérations appropriées en définissant comment un composant est positionné et maintenu. Cependant, l'utilisation d'un gabarit seule ne garantit pas la précision. Le résultat dépend également de l'équipement d'usinage, de l'outil de coupe, de l'état de la pièce, de la qualité du gabarit et de la méthode d'inspection.
- Positionnement reproductible : Établit une relation cohérente entre la pièce et l'opération de perçage.
- Maintien stable de la pièce : Aide à prévenir les mouvements indésirables lors de l'engagement de l'outil.
- Guidage contrôlé de l'outil : Soutient l'alignement du foret lorsque des douilles de guidage ou des caractéristiques similaires sont appropriées.
- Cohérence d'assemblage : Aide à maintenir la relation prévue entre les trous et les composants d'accouplement.
- Reproductibilité du processus : Réduit la dépendance à la mesure manuelle répétée et au repositionnement.
2. Où les gabarits de perçage s'intègrent dans le flux de fabrication des moules
Les gabarits de perçage ne sont pas nécessaires pour chaque composant de moule ou chaque trou. De nombreuses caractéristiques peuvent être usinées directement sur un équipement CNC approprié en utilisant le système de coordonnées de la machine, le palpage de la pièce, des configurations dédiées ou d'autres méthodes établies. Un gabarit séparé devient pertinent lorsque la géométrie, la séquence de production, les exigences de chargement répété ou l'arrangement d'usinage rendent un maintien ou un guidage supplémentaire utile.
| Situation d'usinage | Défi potentiel | Méthode de support possible |
|---|---|---|
| Perçage répété sur des composants similaires | Variation causée par le positionnement manuel ou une configuration incohérente | Caractéristiques de positionnement dédiées ou un arrangement de maintien reproductible approprié |
| Trous référencés à des données spécifiques du composant | Relation incorrecte entre le modèle de trous et les surfaces fonctionnelles | Positionnement basé sur les données et inspection appropriée |
| Perçage dans une zone de travail restreinte | Accès limité de l'outil ou support de pièce difficile | Une configuration conçue autour du dégagement de l'outil, du support et de la séquence d'usinage |
| Opérations nécessitant un guidage de foret supplémentaire | Déviation indésirable de l'outil dans les conditions d'usinage applicables | Douilles de guidage de foret lorsque techniquement approprié |
| Usinage d'un composant pouvant se déplacer sous les charges de coupe | Déplacement, vibration ou assise incohérente | Support amélioré, serrage approprié et examen des conditions de coupe |
| Usinage de caractéristiques pour un assemblage ultérieur | Les positions des trous ne correspondent pas aux composants d'accouplement | Références de données communes et vérification dimensionnelle |
La sélection doit être basée sur le problème d'usinage réel. L'ajout d'un gabarit là où une configuration CNC bien contrôlée est suffisante peut augmenter la complexité de configuration sans fournir de bénéfice significatif. Inversement, une configuration manuelle inappropriée peut créer une variation inutile lorsqu'un arrangement de positionnement reproductible serait plus approprié.
3. Broches de positionnement : établir une position de pièce reproductible
Les broches de positionnement établissent des points de référence qui aident à positionner un composant de manière reproductible. Dans une configuration de perçage, leur efficacité dépend de la relation entre l'arrangement de positionnement, le schéma de données de la pièce et les coordonnées de trous requises.
3.1 Commencer par le dessin d'ingénierie
La stratégie de positionnement doit être dérivée du dessin du composant et de la fonction des caractéristiques usinées. Un schéma de données approprié identifie les surfaces ou caractéristiques utilisées pour établir la position de la pièce. Les broches de positionnement doivent ensuite être disposées pour maintenir la relation prévue entre ces références et le modèle de trous.
Sélectionner des points de référence uniquement parce qu'ils sont faciles d'accès peut créer des erreurs dimensionnelles. La pièce peut être positionnée de manière cohérente contre les références choisies, mais les trous résultants peuvent ne pas s'aligner avec les données d'assemblage prévues.
3.2 Considérer la variation de chargement et la géométrie du composant
Un arrangement de positionnement doit accommoder la géométrie réelle et la variation attendue du composant. Un arrangement trop restrictif peut rendre le chargement difficile ou empêcher la pièce de s'asseoir de manière cohérente. Un arrangement avec une contrainte insuffisante peut permettre un mouvement indésirable.
La solution appropriée dépend de la géométrie du composant, des tolérances de fabrication, du nombre de caractéristiques de positionnement et de la façon dont la pièce est chargée et retirée.
3.3 Inspecter les caractéristiques de positionnement au fil du temps
Un contact répété peut user les caractéristiques de positionnement ou modifier leur ajustement. Lorsque le positionnement est critique, le plan de fabrication et de maintenance doit identifier quelles caractéristiques nécessitent une inspection et comment l'usure sera évaluée.
Le matériau, l'ajustement, la dureté et le traitement de surface des broches doivent être sélectionnés selon l'application. Ces paramètres doivent être définis par les exigences d'ingénierie plutôt que supposés identiques pour chaque configuration de perçage.
4. Douilles de guidage de foret : soutenir l'alignement de l'outil
Les douilles de guidage de foret fournissent une surface de guidage pour un outil de coupe dans les applications où un guidage supplémentaire est requis. Elles peuvent aider à contrôler l'entrée de l'outil par rapport à la pièce, mais elles ne sont pas une exigence universelle pour les opérations de perçage.
4.1 La position du guide doit référencer le bon système de données
Une douille de guidage ne peut soutenir l'emplacement de trou prévu que si sa position est correctement établie par rapport aux références de la pièce. Si la douille elle-même est mal placée, elle peut guider le foret de manière cohérente vers un emplacement incorrect.
Les emplacements critiques des guides doivent donc être vérifiés par rapport au dessin approuvé ou à la spécification du gabarit. Lorsque plusieurs trous doivent maintenir une relation définie, la méthode d'inspection doit évaluer le modèle de trous pertinent plutôt que de se fier uniquement à des vérifications visuelles individuelles.
4.2 Le dégagement de l'outil et l'état de la douille influencent la performance
Le dégagement entre le foret et la douille doit être approprié pour l'outil et les conditions d'usinage. Un dégagement excessif peut réduire l'effet de guidage prévu, tandis qu'un dégagement insuffisant peut causer une interférence ou une friction indésirable.
La conception doit également considérer l'évacuation des copeaux, la profondeur de perçage, l'approche de l'outil et l'accès pour le nettoyage ou le remplacement. Lorsque l'usure est attendue, la remplaçabilité peut être une considération de maintenance utile.
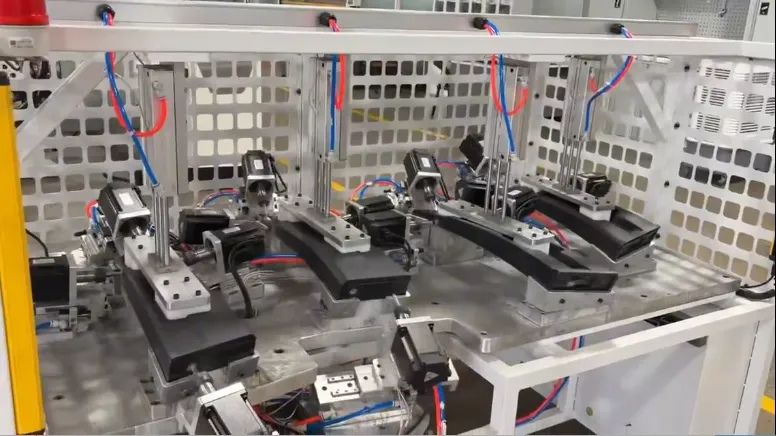
5. Rigidité du gabarit et serrage : réduire le mouvement de la pièce
Un positionnement correct avant l'usinage ne garantit pas qu'un composant restera en position sous les charges de coupe. Un support inadéquat, une direction de serrage inappropriée ou une force de serrage locale excessive peuvent contribuer au mouvement, aux vibrations ou à la déformation.
5.1 Soutenir le composant là où les charges sont appliquées
Le support de la pièce doit être considéré en relation avec les forces de coupe et la rigidité structurelle du composant. Les composants minces ou irréguliers peuvent nécessiter une attention particulière car les zones non supportées peuvent se défléchir sous les charges de serrage ou d'usinage.
5.2 Serrer sans perturber les références de positionnement
Le mécanisme de serrage doit maintenir le contact entre la pièce et ses surfaces de positionnement prévues. La direction de la force, la zone de contact et les emplacements de support doivent être évalués ensemble pour éviter le levage, la rotation ou une déformation inacceptable.
5.3 Maintenir l'accès pour l'usinage et l'inspection
Un gabarit doit fournir un dégagement suffisant pour l'outil de coupe, l'opérateur et l'évacuation des copeaux. Il doit également permettre l'inspection des caractéristiques pertinentes. Un arrangement stable qui obstrue le chemin d'usinage ou rend le nettoyage impraticable peut introduire d'autres problèmes de production.
La rigidité du gabarit n'est donc qu'une partie de la solution. Un maintien stable de la pièce nécessite la combinaison correcte de la géométrie de support, du serrage, de la configuration de la machine et des conditions d'exploitation.
6. Problèmes de perçage courants et leurs causes possibles
Si un trou usiné ne répond pas aux exigences du dessin, l'investigation doit considérer l'ensemble du système d'usinage. Le gabarit peut contribuer au problème, mais la cause peut également résider dans la machine, l'outil de coupe, la variation de la pièce ou la procédure de configuration.
| Problème observé | Facteurs contributifs possibles | Vérification recommandée |
|---|---|---|
| La position du trou varie entre les configurations | Positionnement incohérent, références de données incorrectes ou variation de configuration | Vérifier la sélection des données, les caractéristiques de positionnement et l'assise de la pièce |
| La position du trou est systématiquement décalée | Coordonnées incorrectes, caractéristiques de guidage mal placées ou erreur de configuration de la machine | Comparer le programme d'usinage, les références du gabarit et les coordonnées mesurées |
| L'axe du trou ne répond pas aux exigences d'orientation | Alignement de la pièce, déviation de l'outil, alignement de la machine ou guidage inapproprié | Vérifier la configuration, l'état de l'outil, l'arrangement de guidage et les résultats d'inspection |
| La pièce se déplace pendant le perçage | Serrage insuffisant, support inadéquat ou charges de coupe excessives | Examiner les emplacements de support, le serrage et les conditions de coupe |
| La qualité du trou change pendant la production répétée | Usure de l'outil, usure du positionnement, variation de la machine ou conditions de processus changeantes | Comparer l'état de l'outil, les enregistrements d'inspection du gabarit et les résultats d'usinage |
| Les trous d'assemblage ne s'alignent pas avec les composants d'accouplement | Inadéquation des données, variation dimensionnelle ou coordonnées de caractéristiques incorrectes | Vérifier les deux références de composants et les exigences d'assemblage applicables |
| Le chargement ou le déchargement est incohérent | Accès restreint, orientation peu claire ou arrangement de positionnement inapproprié | Examiner la séquence de chargement, l'accès de l'opérateur et l'assise du composant |
Ces vérifications sont destinées à guider le diagnostic, et non à identifier une cause racine sans preuve. L'action corrective doit suivre l'inspection dimensionnelle, l'examen de la configuration et, si nécessaire, un essai d'usinage contrôlé.
7. Vérification : relier la qualité des trous à l'assemblage du moule
Un trou qui semble acceptable en soi peut encore ne pas remplir sa fonction si il ne s'aligne pas avec un composant d'accouplement ou le système de données spécifié. La vérification doit donc être basée sur le dessin d'ingénierie et le rôle de chaque caractéristique dans le moule complet.
| Caractéristique à vérifier | Pourquoi c'est important | Base de vérification |
|---|---|---|
| Coordonnées des trous | Maintenir la relation prévue entre les caractéristiques | Dimensions du dessin et références de données |
| Diamètre du trou | Soutenir la fixation, l'insert ou l'ajustement d'accouplement requis | Diamètre et tolérance spécifiés |
| Orientation du trou | Maintenir la relation requise avec les surfaces de référence | Exigences angulaires ou de perpendicularité définies par le dessin |
| Caractéristiques de filetage ou de fixation | Assurer la compatibilité avec la connexion prévue | Spécification de filetage et méthode d'inspection applicable |
| Alignement avec les composants d'accouplement | Réduire l'inadéquation d'assemblage et l'ajustement correctif | Références d'assemblage approuvées et vérifications dimensionnelles |
| Composants de positionnement et de guidage | Maintenir un positionnement reproductible pendant l'utilisation continue | Spécification du gabarit et vérifications de l'état |
L'équipement d'inspection approprié et les limites d'acceptation dépendent de la taille du composant, de la tolérance requise et de la géométrie des caractéristiques. Aucune méthode de mesure unique ou valeur de précision universelle n'est appropriée pour chaque composant de moule.
8. Intégrer le maintien auxiliaire de la pièce dans la fabrication de moules
La valeur d'un gabarit de perçage doit être évaluée en relation avec le flux de fabrication complet. Dans certains cas, un gabarit peut réduire l'effort de configuration répété ou améliorer la cohérence du positionnement. Dans d'autres cas, l'usinage CNC direct, le palpage ou une stratégie de maintien différente peuvent être plus appropriés.
Une évaluation pratique considère :
- Fonction de la caractéristique : Si le trou est lié à l'assemblage du moule, au montage, à l'alignement ou à une autre exigence spécifiée.
- Fréquence de production : Si le même composant et le même modèle de trous seront usinés de manière répétée.
- Capacité de la machine : Si la machine peut accéder aux caractéristiques requises dans son enveloppe de travail.
- Complexité de configuration : Si un gabarit séparé offre un avantage significatif par rapport à la configuration existante.
- Exigences d'inspection : Comment les caractéristiques usinées seront mesurées et acceptées.
- Maintenance : Si les caractéristiques de positionnement ou de guidage nécessitent une inspection ou un remplacement périodique.
Pour les composants de moule complexes, le plan d'usinage doit également considérer comment le perçage se rapporte au fraisage, au perçage profond, à la finition et à l'assemblage. La séquence doit être appropriée pour la géométrie et les exigences du dessin ; un gabarit ne doit pas être traité comme un substitut à un plan de fabrication intégré.
9. MDC Mould : usinage de précision au sein d'une activité de fabrication de moules
MDC Mould est spécialisée dans la conception et la fabrication de moules de compression et d'outillage composite. Son travail couvre des applications impliquant des matériaux tels que les composites SMC, BMC, GMT, LFT et fibre de carbone, servant des industries incluant l'automobile, l'électrique, le transport et la sanitaire.
Au sein de cette activité, le perçage et d'autres opérations d'usinage soutiennent la production de composants de moules et les caractéristiques requises pour l'assemblage et l'utilisation. Les informations publiées sur l'équipement de MDC incluent des fraiseuses et perceuses CNC et des machines de perçage profond, aux côtés d'autres équipements de fabrication de moules.
La pertinence d'un gabarit de perçage dépend de l'opération d'usinage individuelle. L'objectif est de sélectionner un processus et une méthode de maintien appropriés pour la géométrie de la pièce, les tolérances requises et la séquence de production—et non d'ajouter un gabarit séparé là où il n'apporte aucun bénéfice technique clair.
En savoir plus sur les capacités principales de MDC :
- MDC Mould – Fabrication de moules composites et de compression
- Conception et fabrication de moules de compression
- Équipement de fabrication
Ces pages fournissent des informations supplémentaires sur l'activité principale de fabrication de l'entreprise et le contexte de son équipement.
10. Foire aux questions
Quel rôle jouent les gabarits de perçage dans la fabrication de moules ?
Les gabarits de perçage sont des outils auxiliaires de maintien et de positionnement de la pièce utilisés dans les opérations d'usinage appropriées. Ils aident à établir un positionnement reproductible de la pièce, à maintenir un serrage stable et, lorsque nécessaire, à guider le foret. Ils soutiennent la fabrication de moules plutôt que de remplacer la fonction de formage principale du moule.
Comment les broches de positionnement améliorent-elles la cohérence du perçage ?
Les broches de positionnement établissent des références reproductibles pour une pièce. Lorsque leurs positions, ajustements et conditions de contact sont appropriés pour le schéma de données, elles peuvent réduire la variation causée par un chargement et un positionnement incohérents.
Quand les douilles de guidage de foret sont-elles nécessaires ?
Les douilles de guidage de foret peuvent être utilisées lorsqu'une opération nécessite un guidage supplémentaire pour l'entrée de l'outil ou l'alignement des trous. Leur pertinence dépend des exigences de trou, de la géométrie de la pièce, de l'arrangement de l'outil et de la méthode d'usinage.
Un gabarit de perçage peut-il éliminer toutes les erreurs de position de trou ?
Non. Un gabarit peut améliorer la reproductibilité du positionnement, mais le résultat final dépend également de la précision de la machine, de l'état de l'outil, de la variation de la pièce, de la qualité de fabrication du gabarit, des conditions de coupe et de l'inspection. Les positions critiques des trous doivent être vérifiées par rapport au dessin applicable.
Comment les caractéristiques liées au perçage doivent-elles être vérifiées pendant la fabrication du moule ?
La vérification doit suivre les dessins d'ingénierie approuvés et le plan d'inspection. Selon la caractéristique, les vérifications peuvent inclure la position du trou, le diamètre, l'orientation, les exigences de filetage, l'alignement avec les composants d'accouplement et l'état des caractéristiques de positionnement ou de guidage pertinentes.
Chaque composant de moule nécessite-t-il un gabarit de perçage dédié ?
Non. Certains composants peuvent être usinés efficacement en utilisant des configurations CNC appropriées, le palpage ou d'autres méthodes de maintien. Un gabarit dédié doit être considéré lorsqu'il répond à une exigence spécifique de positionnement, d'accès, de reproductibilité ou de production.
Que faut-il considérer lors du choix d'une méthode de maintien de la pièce ?
Les facteurs importants incluent la géométrie du composant, le schéma de données, les tolérances des trous, la capacité de la machine, l'accès de l'outil, la fréquence de production attendue, la stabilité du serrage et les exigences d'inspection. La méthode sélectionnée doit convenir à l'opération réelle.
Conclusion
Les gabarits de perçage peuvent soutenir la fabrication de moules de précision en améliorant le positionnement de la pièce, la stabilité du serrage et le guidage de l'outil dans les opérations appropriées. Leur efficacité dépend de la sélection correcte des données, de la géométrie appropriée du gabarit, de conditions d'usinage compatibles et de la vérification par rapport au dessin d'ingénierie.
Pour les fabricants de moules, ces décisions d'outillage auxiliaire font partie d'un système de production plus large qui comprend la conception de moules, l'usinage CNC, l'inspection des composants et l'assemblage. L'objectif est une qualité de fabrication cohérente et vérifiable—et non l'utilisation d'un gabarit dédié pour lui-même.
Pour en savoir plus sur les capacités de fabrication de moules composites et de compression de MDC Mould, visitez zjmdc.fr ou contactez l'équipe à [email protected].