Nouvelles de la société

Guide de sélection des fibres de verre et de conception d'outillage composite
La fibre de verre est l'un des systèmes de renforcement les plus largement utilisés dans la fabrication de composites. Mais choisir la fibre de verre n'est pas simplement une question de sélection d'un matériau à résistance plus élevée. Le type de fibre, l'architecture de la fibre, l'orientation, la longueur, le traitement de surface et la compatibilité avec le système de résine peuvent tous influencer le comportement d'une pièce composite pendant le formage et la façon dont l'outillage doit être conçu.
Pour les fabricants qui développent des composants composites, la question pratique est donc plus large que « Quelle fibre de verre est la plus résistante ? » Une question plus utile est : « Quelle forme de renfort fonctionne avec le système de matériaux, le procédé de fabrication et le concept d'outillage ? »
Cette relation est particulièrement importante pour l'outillage composite industriel, le moulage par compression, la production SMC/BMC et d'autres procédés où le comportement du matériau interagit directement avec la géométrie du moule.
Pourquoi la sélection de la fibre de verre affecte l'ensemble du procédé de fabrication composite
Dans un composite renforcé de fibres, la résine fournit la matrice qui lie le renfort et transfère les charges, tandis que les fibres de verre contribuent à une grande proportion du renforcement structurel. La performance finale dépend donc de l'interaction entre l'architecture des fibres, la chimie de la résine, la fraction volumique de fibres, l'orientation et les conditions de fabrication.
Deux composants fabriqués avec la même résine peuvent se comporter très différemment si leurs structures de renfort sont différentes. De même, un même produit en fibre de verre peut avoir un comportement différent lorsqu'il est transformé par moulage au contact, infusion sous vide, RTM, pultrusion, enroulement filamentaire ou moulage par compression.
C'est pourquoi la sélection des matériaux et le développement de l'outillage ne doivent pas être considérés comme des activités totalement indépendantes. Le renfort détermine la façon dont le matériau se déplace, se compacte et épouse le moule, tandis que la géométrie du moule détermine l'efficacité avec laquelle le renfort sélectionné peut être converti en la pièce requise.
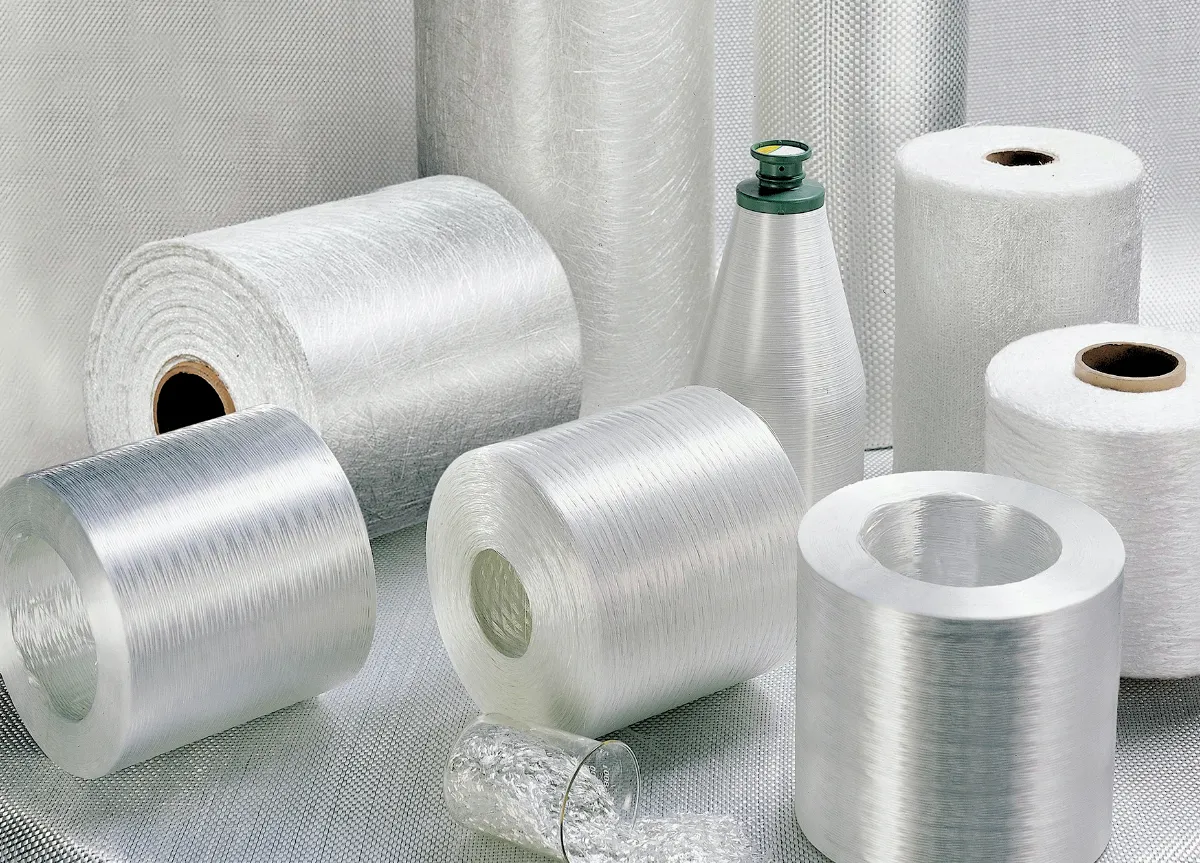
Quatre familles courantes de matériaux en fibre de verre
Les produits en fibre de verre sont disponibles en différentes familles de matériaux, chacune développée pour des exigences de performance ou environnementales particulières. Le choix approprié dépend de l'application plutôt que d'un simple classement universel.
E-Glass
Le verre E est largement utilisé dans les applications industrielles de fibre de verre et de composites renforcés de fibre de verre. Sa combinaison de performances mécaniques, de propriétés électriques, de compatibilité de procédé et de disponibilité commerciale en fait un renfort courant pour la fabrication de composites à usage général.
Le verre E peut être fourni sous plusieurs formes, notamment des rovings, des tissus tissés, des fils coupés, des mats et des tissus cousus. La forme du renfort a souvent autant d'influence pratique sur la transformation que le type de verre sous-jacent.
C-Glass
Le verre C est associé aux applications où la résistance chimique est une considération importante. Il peut être utilisé dans des structures composites orientées vers la corrosion et des couches protectrices où l'exposition environnementale est une préoccupation majeure.
La sélection doit toujours être basée sur le système complet résine-fibre et l'environnement de service réel plutôt que de considérer la fibre indépendamment.
AR Glass
La fibre de verre résistante aux alcalis est principalement associée aux systèmes composites cimentaires et liés à la construction. Sa résistance chimique la rend adaptée aux environnements où le renfort de verre conventionnel peut ne pas fournir la durabilité requise.
S-Glass et autres fibres de verre hautes performances
Les fibres de verre hautes performances peuvent fournir des propriétés mécaniques supérieures aux systèmes de renfort conventionnels, ce qui les rend adaptées à certaines applications structurelles exigeantes.
Cependant, une performance matérielle plus élevée ne signifie pas automatiquement une meilleure économie de fabrication. Le coût des fibres, la disponibilité, les exigences de transformation et l'objectif structurel réel doivent tous être pris en compte lors de la sélection des matériaux.
La forme de la fibre de verre compte souvent plus que le nom de la fibre
Pour les fabricants de composites, « fibre de verre » décrit une large famille de matériaux plutôt qu'un produit unique. Le renfort peut arriver sous forme de roving continu, de tissu tissé, de mat de fils coupés, de tissu multiaxial cousu, de fils coupés ou d'un composé de moulage pré-ingénieré.
Ces formes se comportent différemment pendant le formage. Par conséquent, l'architecture du renfort peut influencer à la fois la performance de la pièce et les exigences d'outillage.
| Forme de fibre de verre | Voie de fabrication typique | Caractéristique principale | Pertinence pour l'outillage |
|---|---|---|---|
| Roving continu | Pultrusion, enroulement filamentaire, projection | Renfort continu et efficacité de production élevée | Nécessite un guidage contrôlé des fibres ou un placement du matériau |
| Tissu tissé | Moulage au contact, RTM, procédés sélectionnés en moule fermé | Directions de fibres définies et bonne manipulabilité | La géométrie de surface et le drapage affectent la conformité |
| Mat de fils coupés | Moulage au contact et procédés de moulage sélectionnés | Comportement de renfort relativement isotrope | Utile pour les contours complexes et les régions de transition |
| Tissu multiaxial cousu | Infusion sous vide, RTM et procédés de composites structurels | Orientations de fibres multiples ingénierées | La géométrie de l'outil doit s'adapter à l'épaisseur et au drapage local |
| Fibre de verre coupée | SMC, BMC et composés de moulage thermodurcissables | Adaptée au moulage à grand volume | L'écoulement du matériau et le remplissage de la cavité deviennent critiques |
| Poudre de fibre de verre / fibre broyée | Composés chargés et systèmes de modification | Modification des propriétés plutôt que renfort structurel principal | Influence le retrait, la rigidité et le comportement de surface |
Tissu tissé, mat et renfort multiaxial : pourquoi l'architecture change la performance
Tissu en fibre de verre tissé
Le tissu tissé contient des fils entrelacés disposés dans des directions définies. Les constructions toile, sergé et satin offrent différentes combinaisons de stabilité, de drapabilité et de caractéristiques de surface.
Le renfort tissé peut être utile lorsque le concepteur a besoin de directions de fibres contrôlées. Cependant, l'architecture tissée introduit également une ondulation car les fils passent au-dessus et au-dessous les uns des autres. C'est l'une des raisons pour lesquelles l'architecture du renfort doit être prise en compte lors de l'optimisation de l'efficacité structurelle.
Mat de fils coupés
Le mat de fils coupés contient des fibres de verre courtes réparties aléatoirement maintenues ensemble par un liant. L'arrangement de fibres relativement non directionnel peut être utile pour les formes complexes et les régions de transition.
Il peut également aider à créer une surface plus uniforme et fournir une couche intermédiaire pratique entre différentes structures de renfort. Cependant, il ne doit pas automatiquement être traité comme un substitut à un renfort directionnel ingénieré dans les structures fortement chargées.
Tissu multiaxial cousu
Les tissus multiaxiaux combinent des couches de renfort orientées dans différentes directions et les maintiennent ensemble par couture. Cela permet aux concepteurs de construire un stratifié autour de chemins de charge spécifiques plus efficacement qu'en s'appuyant uniquement sur un tissu tissé conventionnel.
Pour les grandes pièces composites structurelles, cependant, l'épaisseur et le comportement de drapage du renfort doivent être évalués conjointement avec la géométrie du moule.
La fibre de verre SMC est différente car le matériau doit s'écouler à l'intérieur du moule
Le SMC représente un cas particulièrement important car le renfort en fibre de verre est incorporé dans un composé de moulage avant d'atteindre le moule de production.
Au lieu d'agencer manuellement des couches individuelles de tissu, le fabricant travaille avec une feuille préparée contenant de la résine, des fibres de verre coupées, des charges et des additifs. Lors du moulage par compression, la charge est placée dans le moule et comprimée pendant que le matériau s'écoule vers la géométrie requise.
Cela change le problème de l'outillage. Le moule n'est plus responsable uniquement de la reproduction de la surface finale. Sa géométrie influence également la façon dont le composé de moulage remplit les nervures, les coins, les ouvertures, les bossages et autres caractéristiques.
La longueur des fibres influence le comportement d'écoulement
Les fibres de verre coupées peuvent offrir un équilibre efficace entre renfort et moulabilité. Mais le mouvement des fibres pendant la compression peut également influencer l'orientation locale et donc le comportement mécanique local.
Les concepteurs d'outils doivent donc considérer la relation entre le placement de la charge, la distance d'écoulement, la géométrie de la cavité et l'emplacement des caractéristiques structurelles critiques.
La géométrie complexe augmente l'importance de l'analyse d'écoulement
Un panneau relativement simple peut avoir un schéma de remplissage prévisible. Un composant contenant des nervures profondes, des bossages, des ouvertures et des épaisseurs de paroi variables peut être beaucoup plus difficile.
Dans ces cas, le développement du moule doit considérer non seulement si la cavité peut être remplie, mais aussi si le matériau peut atteindre les zones requises sans produire de mouvement de fibres inacceptable, d'accumulation locale ou de remplissage incomplet.

Comment la sélection de la fibre de verre modifie la conception de l'outillage
Le système de renfort peut affecter plusieurs décisions fondamentales d'outillage. Ces effets sont particulièrement importants lorsque la même géométrie de pièce de base peut être fabriquée à l'aide de différents procédés composites.
1. Géométrie de la cavité
La surface du moule doit fournir la géométrie finale requise tout en permettant au renfort sélectionné de se conformer à la cavité. Les transitions abruptes peuvent être difficiles pour certaines architectures de renfort, en particulier lorsque le matériau a une drapabilité limitée.
2. Rayon de coin
Un rayon plus grand et correctement contrôlé peut améliorer la conformité des fibres et réduire le risque de pontage. Le rayon approprié dépend de l'architecture du matériau, de la conception du stratifié et des exigences structurelles.
3. Plan de joint
Les pièces composites renforcées contiennent souvent des profils complexes. Le plan de joint doit fournir un chemin de démoulage pratique tout en minimisant les bavures indésirables et en protégeant les interfaces critiques.
4. Éventage
L'air et les matières volatiles doivent pouvoir s'échapper des zones appropriées du moule. Un mauvais éventage peut contribuer à des vides, des défauts de surface ou une consolidation incomplète selon le procédé.
5. Démoulage
L'architecture du renfort n'élimine pas le besoin d'une géométrie de démoulage pratique. Les nervures profondes, les cavités étroites et les profils complexes peuvent augmenter les forces de démoulage et nécessiter une dépouille et une stratégie d'outillage soignées.
Orientation de la fibre de verre et performance des pièces composites
Les composites renforcés de fibres ne sont pas automatiquement des matériaux isotropes. Leur comportement mécanique peut dépendre fortement de l'orientation des fibres.
Un renfort continu aligné avec une direction de charge principale peut fournir un transfert de charge efficace. Des fibres coupées réparties aléatoirement produisent une réponse mécanique différente. Le renfort multiaxial offre encore une autre approche en répartissant le renfort sur plusieurs directions.
Pour les ingénieurs d'outillage, cela signifie que la géométrie finale du moule doit être évaluée conjointement avec l'architecture de renfort prévue. Un moule géométriquement correct peut encore créer des difficultés de fabrication si ses caractéristiques forcent le matériau dans des configurations de fibres défavorables.
Erreurs courantes de sélection de la fibre de verre dans la fabrication de composites
| Erreur courante | Conséquence potentielle | Meilleure approche d'ingénierie |
|---|---|---|
| Sélectionner la fibre uniquement par résistance nominale | Le matériau peut être difficile à transformer ou inutilement coûteux | Évaluer ensemble la résistance, l'architecture, le procédé et le coût |
| Utiliser un renfort directionnel pour chaque région | Les contours complexes peuvent devenir difficiles à former | Combiner les architectures de renfort selon les besoins structurels et de formage |
| Ignorer le mouvement des fibres pendant le moulage par compression | L'orientation locale des fibres et l'épaisseur peuvent varier | Considérer le placement de la charge et l'écoulement dans la cavité lors du développement de l'outillage |
| Concevoir des coins vifs pour des tissus complexes | Pontage, plissement ou conformité incomplète | Utiliser des rayons appropriés et valider le drapage du matériau |
| Choisir le renfort avant de définir le procédé de fabrication | Le matériau et le procédé peuvent devenir incompatibles | Développer ensemble la sélection du matériau et du procédé |
| Supposer que le même moule fonctionne aussi bien pour chaque renfort | L'écoulement, le remplissage et le comportement de démoulage peuvent changer | Examiner l'outillage par rapport au système de matériaux réel |
Adapter les formes de fibre de verre aux procédés de fabrication
Il n'existe pas de produit unique en fibre de verre optimal pour chaque procédé de fabrication de composites. Une sélection pratique commence par la méthode de production.
Moulage au contact
Les tissus tissés et les mats de fils coupés sont couramment envisagés pour le moulage au contact car ils peuvent être positionnés manuellement et adaptés à différents contours. La qualité de la surface de l'outil et les caractéristiques de démoulage sont particulièrement importantes lorsque le composant fini nécessite un bon aspect de surface.
Infusion sous vide
Les systèmes de renfort continus et cousus peuvent être utilisés dans les procédés assistés par vide où la résine doit s'écouler à travers l'architecture du renfort. La perméabilité, l'épaisseur du stratifié et le chemin d'écoulement deviennent des facteurs importants.
RTM
Le RTM nécessite une préforme de renfort qui peut être positionnée à l'intérieur d'un moule fermé tout en permettant à la résine d'imprégner la structure. L'étanchéité du moule, la stratégie d'injection, l'éventage et la perméabilité du renfort deviennent donc étroitement liés.
Pultrusion
Les rovings continus de fibre de verre sont particulièrement pertinents pour la pultrusion car le renfort est continuellement tiré à travers une filière profilée. Le concept d'outillage est fondamentalement différent d'un moule par compression conventionnel car la production dépend du guidage et de la consolidation continus du matériau.
Enroulement filamentaire
Le roving est enroulé autour d'un mandrin selon un angle de fibre défini. L'architecture du renfort est donc établie par le chemin d'enroulement plutôt que par une cavité de moule conventionnelle.
Moulage par compression
Le moulage par compression nécessite une attention particulière à la charge de matériau, au remplissage de la cavité, à la distribution de pression et à la température. Lorsque du SMC ou du BMC est utilisé, le renfort coupé est déjà incorporé dans le composé de moulage.
Pour cette raison, la conception de moule par compression doit prendre en compte l'écoulement du matériau et les caractéristiques structurelles dès le début.
De la sélection des fibres à l'essai du moule : un flux de travail d'ingénierie pratique
Un projet de fabrication composite fiable bénéficie généralement d'une évaluation conjointe du matériau et de l'outillage. Un flux de travail pratique peut inclure les étapes suivantes.
Étape 1 : Définir l'exigence fonctionnelle
Identifier la rigidité, la résistance, la résistance aux chocs, la stabilité dimensionnelle, la résistance environnementale et le volume de production requis.
Étape 2 : Sélectionner l'architecture du renfort
Déterminer si le composant nécessite un tissu tissé, un mat, un renfort multiaxial, un roving continu, une fibre coupée ou un composé de moulage.
Étape 3 : Sélectionner le procédé de fabrication
Adapter le renfort et le système de résine au moulage au contact, à l'infusion, au RTM, à la pultrusion, à l'enroulement, au moulage par compression ou à un autre procédé approprié.
Étape 4 : Examiner la géométrie de la pièce
Identifier les sections profondes, les nervures, les bossages, les coins, les ouvertures, les zones de bride et autres caractéristiques qui peuvent influencer le placement ou l'écoulement du matériau.
Étape 5 : Développer le concept d'outillage
Établir la géométrie de la cavité, les plans de joint, la dépouille, l'éventage, la structure de support et la stratégie de démoulage en fonction du matériau et du procédé réels.
Étape 6 : Fabriquer et inspecter le moule
L'usinage de précision et l'inspection dimensionnelle aident à garantir que les surfaces de travail reproduisent la géométrie du composant prévue.
Étape 7 : Valider par des essais de moulage
La production d'essai doit être utilisée pour examiner le remplissage, le comportement du matériau, le démoulage, la qualité de surface, la cohérence dimensionnelle et autres caractéristiques spécifiques au procédé.
Comment la sélection des matériaux et la conception de l'outillage doivent être liées
L'une des erreurs les plus courantes dans le développement de composites est de traiter la sélection des matériaux comme une décision terminée avant que l'ingénierie de l'outillage ne commence.
En réalité, les deux étapes peuvent s'influencer mutuellement. Si le renfort sélectionné ne peut pas se conformer à une caractéristique requise, la géométrie peut devoir être modifiée. Si la géométrie ne peut pas être changée, une architecture de renfort ou une stratégie de formage différente peut être nécessaire.
Le même principe s'applique au volume de production. Un système de renfort qui fonctionne bien pour la production de prototypes peut ne pas être la solution la plus pratique pour le moulage par compression à grand volume.
Par conséquent, une stratégie efficace d'outillage composite doit considérer le matériau, la géométrie et la méthode de production comme un système d'ingénierie connecté.
Ce que les acheteurs doivent fournir lors d'une demande d'outillage composite
Lors d'une demande d'outillage pour un composant composite renforcé de fibre de verre, fournir uniquement un modèle CAO 3D peut ne pas suffire pour une évaluation précise de l'outillage.
Les informations utiles sur le projet peuvent inclure :
- Modèle 3D de la pièce et dessins 2D ;
- type de matériau et forme du renfort ;
- spécification de la résine ou du composé de moulage ;
- épaisseur cible du stratifié ou de la pièce ;
- exigences d'orientation des fibres ;
- procédé de fabrication ;
- volume de production annuel ;
- tolérances dimensionnelles critiques ;
- exigences de finition de surface ;
- presse ou équipement de production disponible ;
- exigences de validation de prototype et de production.
Plus les conditions de matériau et de procédé sont clairement définies, plus il est facile pour le fabricant d'outillage d'évaluer l'architecture du moule, la faisabilité de la production et les risques de fabrication potentiels.

MDC : Relier les exigences des matériaux composites à l'ingénierie de l'outillage
MDC fournit le développement de moules et d'outillages composites pour les applications où la géométrie de la pièce, le comportement du matériau et les exigences de production doivent être considérés ensemble.
Pour les composants renforcés de fibre de verre, l'approche d'outillage peut être influencée par l'architecture du renfort, le procédé de formage, les caractéristiques structurelles et le volume de production. Cela est particulièrement pertinent pour les applications de moulage par compression où l'écoulement du matériau et la géométrie de la cavité interagissent directement.
L'approche d'ingénierie d'outillage de MDC se concentre sur la fabricabilité de la pièce complète plutôt que de traiter le moule comme une reproduction CAO isolée.
Selon les exigences du projet, le développement de l'outillage peut impliquer la conception de la structure du moule, l'usinage de précision, le développement du plan de joint, la finition de surface, l'inspection dimensionnelle et le support d'essai de moule.
FAQ : Sélection de la fibre de verre et outillage composite
Quelle est la fibre de verre la plus couramment utilisée pour la fabrication de composites ?
Le verre E est largement utilisé dans les composites renforcés de fibre de verre industriels généraux en raison de sa combinaison de propriétés mécaniques, de caractéristiques électriques, de compatibilité de procédé et de disponibilité commerciale. La forme de renfort appropriée dépend encore du procédé de fabrication et de l'application.
Quelle est la différence entre le roving de fibre de verre et le tissu de fibre de verre tissé ?
Le roving est constitué de brins continus de fibre de verre et est couramment utilisé dans des procédés tels que la pultrusion, l'enroulement filamentaire et certaines applications de projection. Le tissu tissé contient des fils entrelacés disposés dans des directions définies et est couramment utilisé lorsque l'orientation contrôlée du renfort et la manipulabilité sont importantes.
Pourquoi la fibre de verre coupée est-elle utilisée dans le SMC ?
La fibre de verre coupée fournit un renfort tout en permettant au composé de moulage de s'écouler pendant le moulage par compression. Sa longueur et sa distribution influencent à la fois le comportement mécanique et les caractéristiques de transformation.
Le type de fibre de verre affecte-t-il la conception du moule composite ?
Oui. L'architecture du renfort peut affecter le drapage, l'écoulement, la compaction, l'épaisseur locale et le comportement de démoulage. L'outillage doit donc être développé en fonction du système de matériaux réel et du procédé de fabrication.
Quelle fibre de verre convient au moulage par compression ?
Le moulage par compression utilise couramment des composés de moulage tels que le SMC et le BMC, où la fibre de verre coupée est incorporée dans le matériau avant le moulage. La formulation appropriée dépend des propriétés mécaniques requises, de la géométrie et des conditions de production.
Un moule composite peut-il être utilisé pour différents matériaux en fibre de verre ?
Cela peut être techniquement possible dans certains cas, mais la compatibilité doit être évaluée plutôt que supposée. Les changements dans l'architecture du renfort, l'écoulement du matériau, l'épaisseur ou la température de traitement peuvent affecter le remplissage, le démoulage et le comportement dimensionnel.
Conclusion : La bonne fibre de verre est celle qui s'adapte à l'ensemble du système de fabrication
La sélection de la fibre de verre ne doit pas être réduite à une comparaison de résistance nominale. Le type de fibre, l'architecture du renfort, l'orientation, la compatibilité avec la résine et le procédé de fabrication contribuent tous à la performance et à la fabricabilité d'un composant composite.
Pour les ingénieurs d'outillage, le point le plus important est que le choix du matériau influence également le moule. Le tissu tissé, le mat de fils coupés, le renfort multiaxial, le roving continu et la fibre coupée SMC ne se comportent pas de manière identique pendant le formage.
Leurs différences peuvent affecter le placement du matériau, l'écoulement, la conformité aux coins, la compaction, l'éventage, la conception du plan de joint et le démoulage.
Un projet composite réussi relie donc trois éléments dès le début : l'architecture du matériau, le procédé de fabrication et la conception de l'outillage.
Lorsque ces trois éléments sont développés ensemble, le moule n'est plus simplement un outil de reproduction de géométrie. Il devient partie intégrante du système de procédé qui convertit le renfort en fibre de verre en un composant composite répétable et dimensionnellement contrôlé.