Nouvelles de l'industrie

Outillage en fibre de carbone : usinage de précision, conception d'outillage et contrôle qualité
Dans la fabrication de composites en fibre de carbone, la qualité des pièces dépend de bien plus que du matériau lui-même. La géométrie de l'outillage, le comportement thermique, la précision d'usinage, les performances d'étanchéité et le contrôle du procédé influencent tous le composant final.
Pour les applications automobiles, de transport, industrielles et autres applications composites avancées, un outillage de précision en fibre de carbone constitue la base d'une fabrication reproductible. De la conception de l'outillage et de l'usinage CNC aux essais de moulage et à l'inspection dimensionnelle, chaque étape doit être alignée sur le système de matériaux du composant et les exigences de production.
Qu'est-ce que l'outillage en fibre de carbone ?
L'outillage en fibre de carbone désigne les moules et les systèmes d'outillage associés utilisés pour fabriquer des composants en polymère renforcé de fibre de carbone (CFRP). Selon l'application, l'outillage peut prendre en charge le moulage au préimprégné, le moulage par compression, le moulage par transfert de résine ou d'autres procédés de fabrication de composites.
Contrairement à un moule polyvalent, un outil pour composites en fibre de carbone doit être conçu autour du système de résine spécifique, de l'architecture de renfort, des conditions de cuisson ou de consolidation, de la géométrie de la pièce et des critères d'acceptation dimensionnelle.
L'outillage peut devoir intégrer des surfaces tridimensionnelles complexes, un chauffage contrôlé, une étanchéité sous vide, des plans de joint précis et un positionnement reproductible. Ces exigences deviennent particulièrement importantes lorsque le composant combine des tolérances dimensionnelles serrées avec des objectifs exigeants de qualité de surface ou de performance structurelle.
Pour les fabricants qui recherchent un moule en fibre de carbone ou une solution d'outillage composite, la question clé n'est pas simplement de savoir si le moule peut reproduire la géométrie nominale. Il s'agit de savoir si l'outillage peut prendre en charge le procédé de fabrication requis et fournir des pièces cohérentes dans les critères d'acceptation convenus.
Pourquoi la précision est importante dans l'outillage en fibre de carbone
Les pièces composites en fibre de carbone peuvent être sensibles aux variations de température, au placement des matériaux, au comportement de la résine, à la consolidation et aux conditions de refroidissement. Les erreurs d'outillage ou les variations de procédé peuvent contribuer à des écarts dimensionnels, des défauts de surface, une porosité locale, des bavures ou des résultats incohérents d'une pièce à l'autre.
Un outillage de précision aide à réduire les variations évitables en contrôlant les conditions physiques qui influencent la fabrication. Cependant, la précision de l'outillage seule ne peut pas garantir la précision de la pièce finale. Les propriétés des matériaux, la conception du stratifié, les réglages du procédé, le comportement de cuisson et les méthodes d'inspection doivent également être pris en compte.
- Cohérence dimensionnelle : Une géométrie d'outil précise et des éléments de positionnement stables aident à maintenir les dimensions critiques sur l'ensemble des séries de production.
- Qualité de surface : Un usinage et une finition appropriés favorisent le profil de surface et l'aspect requis.
- Stabilité du procédé : Des dispositions thermiques, d'étanchéité et d'évent appropriées aident à maintenir les conditions de moulage souhaitées.
- Reproductibilité de la production : L'inspection de l'outillage et la validation du procédé aident à identifier les sources de variation avant la production en série.
- Vérification de la qualité : Des critères d'inspection définis relient les résultats de fabrication de l'outillage aux exigences du client.
Matrice d'ingénierie et d'usinage de l'outillage en fibre de carbone MDC
Un outillage en fibre de carbone efficace associe chaque défi de fabrication à une réponse d'ingénierie spécifique et à une méthode de vérification mesurable. La matrice suivante résume les principaux facteurs à évaluer lors du développement de l'outillage.
| Facteur d'ingénierie de l'outillage | Défi de moulage de la fibre de carbone | Approche d'ingénierie | Axe de vérification |
|---|---|---|---|
| Dilatation thermique et compensation dimensionnelle | Les différences de dilatation thermique entre l'outil et le composant composite peuvent contribuer à un écart dimensionnel après chauffage, cuisson et refroidissement. | Sélectionner des matériaux d'outillage appropriés et tenir compte de la température de service, de la géométrie de l'outil, du comportement du composite et des variations dimensionnelles attendues dès la phase de conception. | Examiner les dimensions critiques et évaluer la stabilité dimensionnelle dans les conditions de fabrication spécifiées. |
| Usinage CNC de précision | Les contours complexes, les surfaces profondes et les interfaces exigeantes peuvent rendre difficile le maintien de la cohérence dimensionnelle. | Appliquer des stratégies d'usinage CNC appropriées, y compris l'usinage cinq axes lorsque nécessaire, pour produire des surfaces d'outil complexes et contrôler les caractéristiques géométriques critiques. | Inspecter les profils critiques, les interfaces, les références et les dimensions par rapport aux plans d'outillage approuvés. |
| Système de chauffage et uniformité thermique | Une température d'outil non uniforme peut affecter la cuisson de la résine, l'écoulement des matériaux, les contraintes résiduelles et la cohérence des pièces finies. | Concevoir le système de chauffage et la stratégie de contrôle de température en fonction du système de résine, de la structure de l'outil, du temps de cycle et du procédé de moulage retenu. | Vérifier la distribution de température et la stabilité du procédé aux emplacements de mesure définis et dans les conditions de fonctionnement spécifiées. |
| Plan de joint, évent et étanchéité sous vide | Un contrôle inadéquat du plan de joint, de l'évent ou de l'étanchéité peut contribuer à des bavures, de l'air emprisonné, de la porosité ou une consolidation incomplète, selon le procédé. | Concevoir les plans de joint, les surfaces d'obturation, les caractéristiques d'évent et les dispositions d'étanchéité sous vide en fonction du procédé retenu, tel que le moulage au préimprégné ou le HP-RTM. | Vérifier le contact d'obturation, les performances d'étanchéité et la qualité des pièces moulées par rapport aux exigences du procédé. |
| Essais d'outillage et inspection dimensionnelle | Un outil conforme aux exigences des plans ne garantit pas automatiquement que chaque composant moulé respectera les tolérances de la pièce finale. | Coordonner l'inspection de l'outillage, les essais de moulage, les ajustements de procédé et le retour d'information dimensionnel pour identifier les causes des écarts. | Utiliser la méthode d'inspection spécifiée par le client, telle que la mesure CMM, la numérisation 3D ou la comparaison avec le modèle CAO approuvé. |
Ces mesures d'ingénierie doivent être sélectionnées en fonction des exigences du projet. Les tolérances d'usinage spécifiques, les limites d'uniformité de température, les configurations d'étanchéité et les livrables d'inspection doivent être confirmés par rapport aux plans approuvés, à la spécification de procédé et au plan qualité.
Usinage CNC de précision pour les surfaces complexes d'outillage composite
Les composants en fibre de carbone présentent souvent des courbes composées, des profils profonds, des interfaces de montage, des nervures et d'autres caractéristiques géométriquement exigeantes. La production des surfaces d'outil correspondantes nécessite une stratégie d'usinage qui tienne compte de l'accessibilité, de la rigidité, de la déflexion de l'outil, de l'état de surface et de l'inspection dimensionnelle.
L'usinage CNC cinq axes peut aider à accéder aux surfaces complexes depuis plusieurs orientations tout en réduisant le besoin de configurations répétées dans les applications appropriées. Le bénéfice réel dépend de la géométrie du composant, de la stratégie d'usinage, de la configuration de la machine et des exigences d'inspection.
MDC dispose d'une capacité d'usinage CNC cinq axes FIDIA pour la fabrication de moules grands et complexes. Cette capacité peut être pertinente pour les projets d'outillage composite qui nécessitent une géométrie de surface soigneusement contrôlée et des opérations d'usinage coordonnées.
Un plan d'usinage solide doit distinguer la géométrie CAO nominale, la géométrie de l'outil usiné et les dimensions finales de la pièce moulée. Ce sont des considérations de qualité liées mais distinctes.
Que faut-il vérifier après l'usinage ?
- Les dimensions critiques et les références géométriques.
- Le profil de surface et les exigences de finition.
- L'alignement du plan de joint et les zones d'obturation.
- Les interfaces de montage et les caractéristiques de positionnement.
- L'accessibilité des points d'inspection et des interfaces d'assemblage.
Lorsqu'un projet exige une tolérance spécifique, celle-ci doit être attribuée à la caractéristique concernée et vérifiée à l'aide d'une méthode de mesure convenue. Une valeur unique de précision d'usinage ne doit pas être considérée comme une garantie de la précision dimensionnelle de la pièce composite finie.
Gestion thermique et stabilité dimensionnelle
La gestion de la température est un élément clé lorsque l'outillage en fibre de carbone est utilisé avec des préimprégnés thermodurcissables ou d'autres systèmes composites sensibles à la température. La température de l'outil affecte la viscosité de la résine, le comportement de cuisson, la consolidation et les variations dimensionnelles lors du refroidissement.
Si la distribution de température ne convient pas au procédé retenu, le composant résultant peut présenter un comportement de cuisson incohérent, des contraintes résiduelles, des défauts de surface ou des variations dimensionnelles. La solution appropriée dépend du système de matériaux et du cycle de production.
Comment la conception de l'outillage favorise le contrôle de la température
- Disposition du système de chauffage : Positionner les éléments chauffants ou les canaux de fluide thermique en fonction de la géométrie de l'outil et des conditions de fonctionnement requises.
- Réponse thermique : Tenir compte de la masse de l'outil, de la conductivité des matériaux, de la vitesse de chauffage et du temps nécessaire pour se stabiliser à la température cible.
- Placement des capteurs : Définir des emplacements de mesure représentatifs des régions importantes de l'outil plutôt que de se fier à une seule lecture.
- Validation du procédé : Confirmer la distribution de température dans les conditions de fonctionnement spécifiées et évaluer l'effet sur la qualité des pièces moulées.
- Compensation dimensionnelle : Tenir compte des effets combinés de la dilatation de l'outil et de la contraction du composite lors de la définition de la géométrie cible.
Les limites de température doivent être établies à partir des recommandations du fournisseur de résine, des exigences du procédé et des données de validation du projet. Une valeur d'uniformité de température déclarée n'a de sens que si les emplacements de mesure, les conditions de fonctionnement et les critères d'acceptation sont définis.
Précision du plan de joint, évent et étanchéité sous vide
La conception du plan de joint et les exigences d'étanchéité varient selon le procédé de moulage de la fibre de carbone. Le moulage au préimprégné, le moulage par compression et le moulage par transfert de résine à haute pression n'utilisent pas nécessairement la même disposition d'étanchéité ni les mêmes conditions de pression.
Une solution d'outillage doit donc être développée autour du procédé réel plutôt que d'appliquer une conception d'étanchéité universelle à chaque composant en fibre de carbone.
Considérations d'ingénierie courantes
- Contact du plan de joint : S'assurer que les surfaces d'obturation sont conçues et fabriquées pour les exigences spécifiées de contact et de contrôle des bavures.
- Étanchéité sous vide : Lorsqu'un traitement sous vide est requis, concevoir des caractéristiques d'étanchéité appropriées et confirmer leur compatibilité avec les conditions de fonctionnement.
- Évent : Prévoir des chemins d'évacuation de l'air appropriés lorsque nécessaire, sans compromettre l'état de surface requis ni les performances d'étanchéité.
- Contrôle de l'écoulement de résine : Pour les procédés impliquant une injection ou un écoulement de résine, considérer la relation entre la cavité, la disposition des seuils d'injection, les évents et le comportement de remplissage prévu.
- Accès de maintenance : S'assurer que les joints et autres caractéristiques sensibles à l'usure peuvent être inspectés et entretenus conformément au plan de production.
Lors de la validation de l'outillage, les performances d'étanchéité, l'état du plan de joint et la qualité des pièces moulées doivent être vérifiés par rapport à la spécification de procédé retenue. Tout jeu numérique, tolérance d'obturation ou limite d'acceptation du vide doit être défini pour l'outil et le procédé spécifiques.
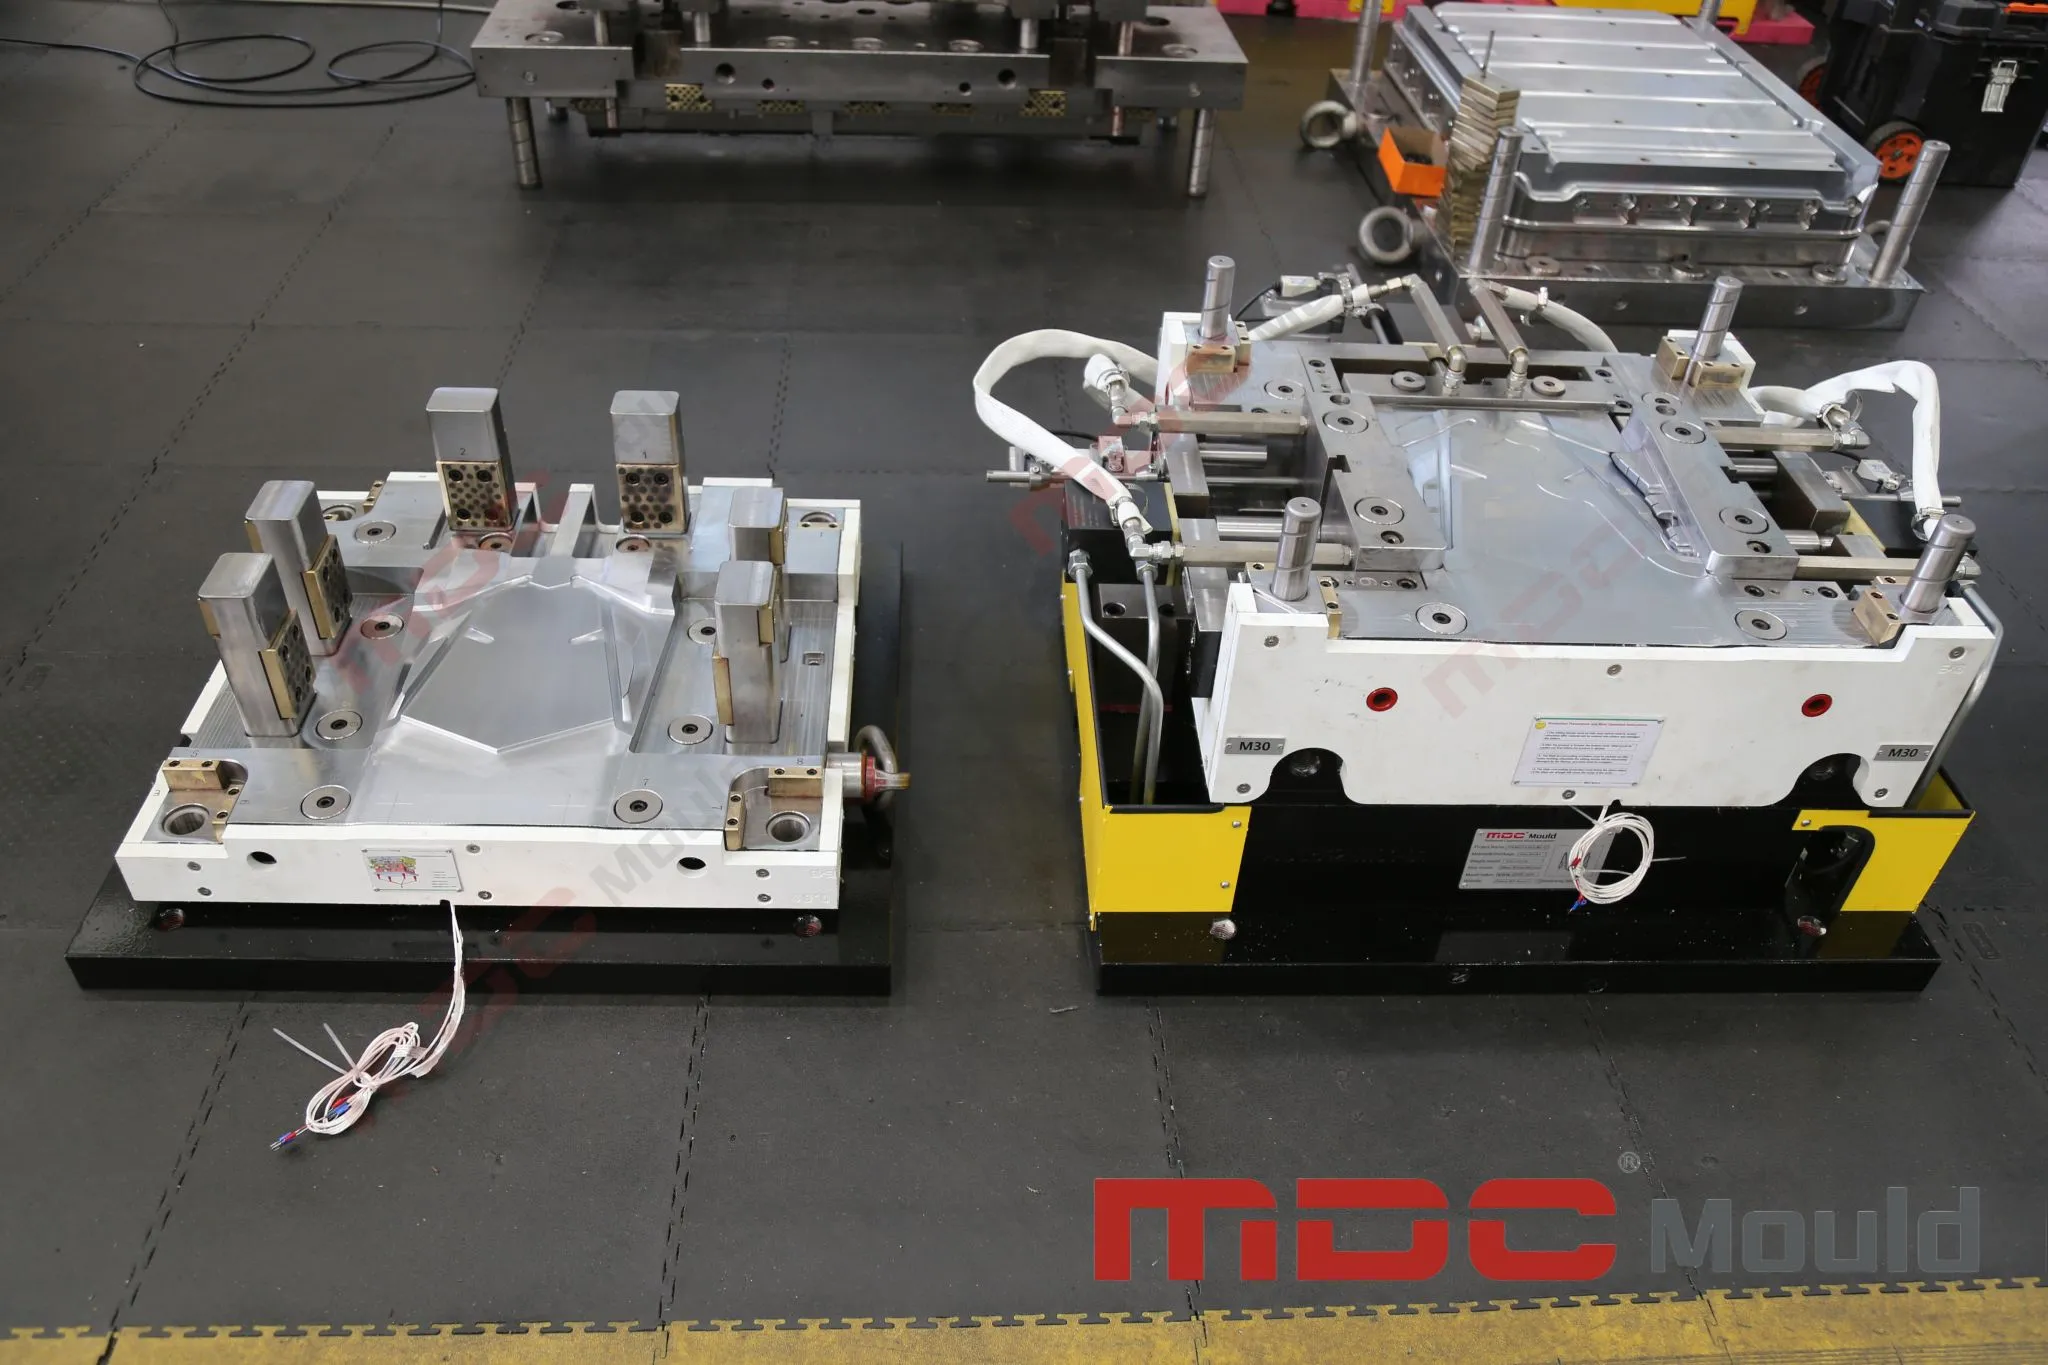
De la fabrication de l'outillage aux essais de moulage
L'usinage de précision n'est qu'une étape du cycle de vie de l'outillage. Avant qu'un moule en fibre de carbone ne soit libéré pour la production, l'équipe de fabrication et le client peuvent avoir besoin d'examiner les dimensions de l'outil, les interfaces fonctionnelles, l'état de préparation du procédé et les résultats des essais de moulage.
Un processus de validation structuré aide à distinguer les problèmes d'outillage des problèmes de matériau ou de procédé. Par exemple, un écart dimensionnel dans une pièce moulée peut résulter de la géométrie de l'outil, de la dilatation thermique, du comportement du stratifié, des conditions de cuisson ou de l'interaction de plusieurs facteurs.
Une séquence pratique de validation de l'outillage
- Revue des plans et des spécifications : Confirmer le dernier modèle CAO, les plans, les exigences matérielles, les dimensions critiques et les critères d'acceptation.
- Inspection de l'outillage : Mesurer les caractéristiques pertinentes de l'outil et vérifier les interfaces, les points de positionnement, les plans de joint et autres caractéristiques spécifiées.
- Revue des équipements et du procédé : Vérifier que la presse, le système de chauffage, la disposition sous vide ou tout autre équipement de procédé prévu convient au projet.
- Essais de moulage : Réaliser des essais dans des conditions documentées lorsqu'ils font partie du périmètre du projet.
- Inspection des composants : Mesurer les caractéristiques sélectionnées ou spécifiées des pièces et comparer les résultats au plan approuvé.
- Action corrective : Investiguer les écarts, déterminer s'ils proviennent de l'outillage, du matériau ou du traitement, et mettre en œuvre les ajustements convenus.
- Libération de la production : Confirmer que les critères d'acceptation convenus et la documentation requise ont été satisfaits.
Les essais de moulage doivent être traités comme une activité de validation, et non simplement comme une démonstration que le moule peut se fermer et produire une pièce. Leur objectif est d'évaluer la relation entre l'outil, le matériau et le procédé dans des conditions définies.
Mesure CMM et inspection 3D pour l'outillage en fibre de carbone
L'inspection dimensionnelle fournit la preuve que l'outillage ou les composants moulés satisfont aux exigences spécifiées. La méthode de mesure appropriée dépend de la taille de la pièce, de la géométrie, de la tolérance, du comportement du matériau et du plan d'inspection.
Les machines à mesurer tridimensionnelles (CMM) peuvent être utilisées pour mesurer des dimensions définies et des caractéristiques géométriques. La numérisation 3D peut soutenir l'évaluation de surfaces complexes en comparant la géométrie capturée à une référence CAO approuvée. Selon l'application, ces méthodes peuvent se compléter plutôt que se remplacer.
Choisir la bonne méthode d'inspection
- Dimensions critiques : Utiliser une méthode de mesure appropriée pour les dimensions, références et tolérances géométriques spécifiées.
- Surfaces complexes : Envisager la numérisation 3D lorsqu'une comparaison de surface plus large est requise et que la méthode convient au composant.
- Comparaison CAO : Définir les références d'alignement, les systèmes de coordonnées, le filtrage et les conventions de rapport avant d'évaluer les cartes de déviation.
- Inspection de la première pièce : Suivre les exigences d'inspection de la première pièce et le format de rapport spécifiés par le client.
- Traçabilité : Enregistrer la révision du plan, les conditions d'inspection, l'équipement de mesure et les critères d'acceptation pertinents.
Une carte couleur 3D ou une comparaison de nuages de points peut faciliter l'interprétation des écarts de surface, mais son utilité dépend d'un processus de mesure approprié et d'un alignement correct avec le modèle de référence. Le rapport doit clairement identifier l'objet mesuré et les critères utilisés pour l'acceptation.
La mesure CMM, la numérisation 3D et la documentation de première pièce doivent être confirmées lors du devis du projet. Elles ne doivent pas être supposées incluses dans chaque commande d'outillage, sauf si le périmètre de fourniture le précise.
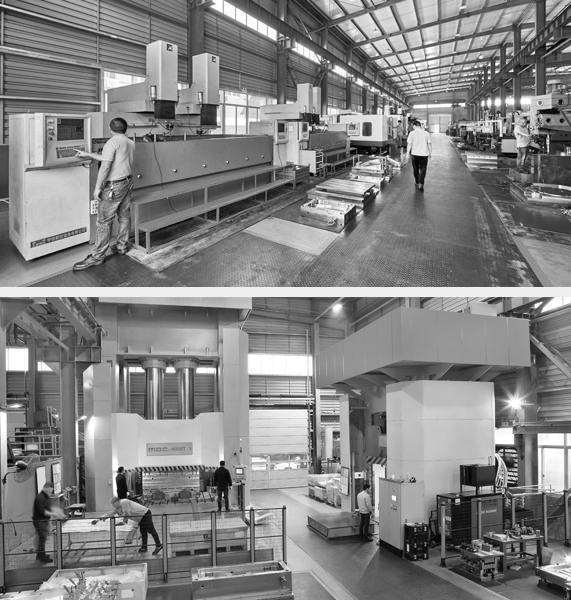
Comment évaluer un fabricant d'outillage en fibre de carbone
La sélection d'un fabricant d'outillage en fibre de carbone nécessite une évaluation de la capacité d'ingénierie, des ressources de fabrication, des systèmes qualité et de la communication de projet. La liste des machines d'un fournisseur est utile, mais elle n'établit pas à elle seule que le fournisseur peut satisfaire aux exigences d'un composant particulier.
Les acheteurs doivent évaluer les capacités du fabricant par rapport à la géométrie réelle de la pièce, à la taille de l'outil, au procédé de moulage, aux exigences dimensionnelles et au plan de production.
Critères clés d'évaluation des fournisseurs
- Capacité d'ingénierie : L'équipe peut-elle examiner la géométrie de la pièce, le système de matériaux, le procédé de moulage et les dimensions critiques avant la finalisation de la conception de l'outillage ?
- Ressources d'usinage : Les machines CNC disponibles, les enveloppes de travail, les montages d'outillage et les stratégies d'usinage conviennent-ils au moule proposé ?
- Matériau d'outillage et conception thermique : Le fabricant peut-il expliquer le matériau sélectionné, l'approche de chauffage et la stratégie de compensation dimensionnelle ?
- Capacité d'inspection : Les dimensions critiques sont-elles mesurables avec des équipements appropriés et des méthodes documentées ?
- Périmètre des essais et de la validation : Les essais de moulage, les ajustements de procédé et l'inspection des composants sont-ils inclus, optionnels ou pris en charge par un autre intervenant ?
- Documentation de projet : Les plans, révisions, rapports d'inspection et critères d'acceptation sont-ils contrôlés tout au long de la fabrication ?
- Support de production : Le fournisseur peut-il soutenir les actions correctives convenues et les modifications d'outillage lorsque la validation identifie des écarts ?
La capacité d'usinage CNC cinq axes FIDIA de MDC soutient la fabrication de moules grands et complexes. Pour tout projet spécifique d'outillage en fibre de carbone, la machine appropriée, la configuration de l'outillage, la méthode d'inspection et le périmètre de validation doivent être examinés par rapport aux exigences techniques du client.
Ce qu'il faut inclure dans une demande de devis d'outillage en fibre de carbone
Une demande de devis (RFQ) complète aide un fabricant d'outillage à évaluer la faisabilité technique, à définir le périmètre de fourniture et à préparer un devis plus précis. L'absence d'informations sur les matériaux ou le procédé peut conduire à des hypothèses qui affectent la conception de l'outillage, le délai de livraison et le coût.
Pour aider MDC à évaluer un projet d'outillage en fibre de carbone, les acheteurs doivent préparer les informations suivantes lorsqu'elles sont disponibles :
- Modèle CAO 3D et plans 2D : Inclure la dernière révision et identifier les dimensions critiques, les références et les tolérances géométriques.
- Matériau de la pièce : Spécifier le renfort en fibre de carbone, le système de résine, le préimprégné ou toute autre forme de matériau, le cas échéant.
- Procédé de moulage : Identifier le procédé prévu, tel que le moulage au préimprégné, le moulage par compression ou le HP-RTM.
- Conditions de fonctionnement : Fournir la température de traitement requise, la pression, les conditions de vide et les informations de cycle si elles sont établies.
- Exigences de production : Indiquer le volume annuel cible, la durée de vie attendue de l'outillage, l'objectif de temps de cycle et l'environnement de production prévu.
- Exigences de surface : Définir la finition requise, la classe d'aspect et toute attente de post-traitement.
- Contraintes d'équipement : Spécifier les dimensions de la presse, la tonnage disponible, l'ouverture, les interfaces de chauffage et autres limitations d'équipement.
- Inspection et acceptation : Identifier le rapport dimensionnel requis, la mesure CMM, la numérisation 3D, la documentation de première pièce ou autres livrables spécifiques au client.
- Calendrier du projet : Fournir les dates cibles d'approbation de la conception, d'achèvement de l'outillage, d'essai et de libération de la production.
Avec ces informations, MDC peut examiner les exigences du projet et déterminer quelles dispositions de conception d'outillage, d'usinage et de validation sont appropriées.
Questions fréquemment posées sur l'outillage en fibre de carbone
Qu'est-ce que l'outillage en fibre de carbone ?
L'outillage en fibre de carbone désigne les moules et les systèmes d'outillage associés utilisés pour fabriquer des composants composites en fibre de carbone. Les exigences d'outillage dépendent du matériau, du procédé de fabrication, de la géométrie du composant et des tolérances de production spécifiées.
Pourquoi l'usinage de précision est-il important pour l'outillage en fibre de carbone ?
L'usinage de précision aide à contrôler la géométrie de l'outil, les profils de surface, l'alignement du plan de joint et les interfaces critiques. Ces facteurs favorisent une production reproductible, bien que la précision de la pièce finale dépende également du comportement des matériaux et du contrôle du procédé.
L'usinage CNC cinq axes garantit-il une pièce composite de haute précision ?
Non. L'usinage CNC cinq axes peut améliorer l'accès aux surfaces complexes et réduire certaines erreurs liées aux configurations, mais la précision de la pièce finie dépend également de la conception de l'outillage, du comportement des matériaux, des conditions thermiques, des paramètres de moulage et de l'inspection.
Comment la température affecte-t-elle l'outillage composite en fibre de carbone ?
La température influence la cuisson de la résine, l'écoulement des matériaux, la dilatation thermique et les variations dimensionnelles lors du refroidissement. La stratégie de chauffage et de contrôle de température doit être développée pour le système de matériaux et le procédé de moulage retenus.
Comment la qualité de l'outillage en fibre de carbone est-elle vérifiée ?
La vérification peut inclure l'inspection dimensionnelle, les contrôles des surfaces critiques, l'évaluation du plan de joint, les essais fonctionnels et les essais de moulage. La mesure CMM ou la numérisation 3D peuvent être utilisées lorsqu'elles sont spécifiées par le plan d'inspection du projet.
MDC peut-il soutenir la fabrication de moules grands et complexes ?
MDC dispose d'une capacité d'usinage CNC cinq axes FIDIA pour la fabrication de moules grands et complexes. La faisabilité d'un projet spécifique d'outillage en fibre de carbone doit être confirmée en fonction des dimensions du moule, de son poids, du matériau, des exigences d'usinage et du périmètre de validation.
Que dois-je envoyer lors d'une demande de devis d'outillage en fibre de carbone ?
Fournir le dernier modèle CAO 3D, les plans 2D, les spécifications des matériaux composites, le procédé de moulage, le volume de production cible, les tolérances critiques, les exigences de surface et les attentes d'inspection. Les limitations d'équipement et le calendrier cible du projet sont également utiles.
Travaillez avec MDC sur votre projet d'outillage en fibre de carbone
Un outillage en fibre de carbone fiable combine conception d'ingénierie, méthodes d'usinage appropriées, solutions thermiques et d'étanchéité spécifiques au procédé, et vérification documentée de la qualité. Chacun de ces éléments doit être considéré en relation avec le composant réel et ses exigences de production.
MDC soutient la fabrication industrielle de moules avec la coordination d'ingénierie et une capacité d'usinage CNC cinq axes FIDIA. Si vous développez un nouveau composant composite en fibre de carbone ou évaluez l'outillage pour un programme de production existant, partagez vos plans et exigences de procédé pour une revue spécifique au projet.
Contacter MDC : [email protected]
Site web : MDC Mould