Nouvelles de l'industrie

Guide de conception d'outillage pour raidisseurs et nervures composites
Les peaux composites minces peuvent atteindre des performances structurelles impressionnantes, mais leur efficacité ne provient pas uniquement de l'épaisseur. Dans de nombreuses structures légères, des nervures, des lisses et d'autres éléments de renfort sont utilisés pour augmenter la rigidité en flexion, retarder le flambage et fournir des chemins de charge plus efficaces sans ajouter de matériau inutile.
Pour les fabricants de composites, cependant, ajouter un raidisseur n'est pas simplement une décision de conception structurelle. Chaque hauteur de nervure, espacement, intersection, rayon et surface de fixation modifie également la façon dont le composant doit être fabriqué. C'est ici que l'outillage pour raidisseurs composites devient une partie importante du processus d'ingénierie.
Pourquoi les structures composites renforcées ont besoin de plus qu'une peau mince
Un panneau composite plat ou légèrement courbé peut avoir une résistance spécifique élevée, mais un panneau mince peut encore être vulnérable à la déformation hors plan et au flambage local sous compression, flexion ou cisaillement. Augmenter l'épaisseur de la peau peut améliorer la rigidité, mais cela augmente également la consommation de matériau et la masse.
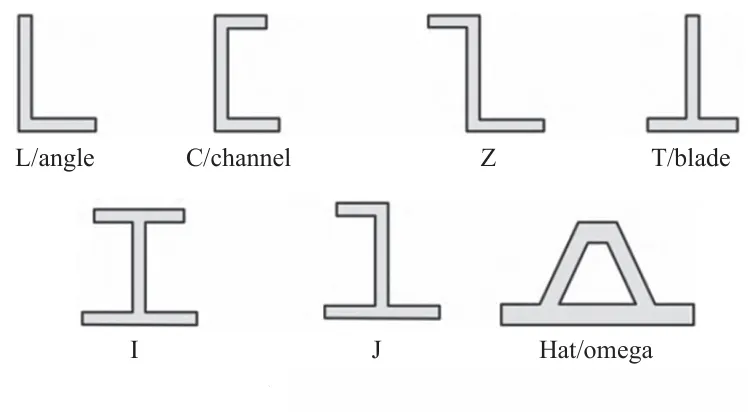
Une approche plus efficace consiste à introduire un renforcement structurel. Un raidisseur augmente la profondeur effective de la section de la structure et divise un grand panneau flexible en zones supportées plus petites. Selon la condition de charge, le renforcement peut prendre la forme de nervures, de lisses, de sections en chapeau, de sections en T, de sections en J ou d'autres profils techniques.
L'objectif d'ingénierie n'est donc pas simplement de rendre la structure plus épaisse. Il s'agit de placer le matériau là où il contribue le plus efficacement à la rigidité et au transfert de charge.
Le renforcement structurel modifie le chemin de charge
Lorsqu'un panneau composite renforcé est chargé, la peau et le raidisseur ne fonctionnent pas comme des composants complètement indépendants. Leur interaction détermine comment les forces sont transférées à travers la structure. Une configuration correctement conçue peut permettre à la peau de supporter des charges réparties tandis que les raidisseurs offrent une résistance supplémentaire à la flexion et à l'instabilité locale.
Cette interaction est particulièrement importante dans les structures légères où les concepteurs cherchent à obtenir une rigidité élevée sans compter sur une augmentation importante de l'épaisseur du matériau.
La géométrie du raidisseur est une décision de fabrication autant qu'une décision structurelle
Dans un composant composite renforcé, la forme du raidisseur affecte directement les exigences d'outillage. Une section théoriquement efficace peut devenir difficile à former, difficile à démouler ou difficile à contrôler dimensionnellement.
Pour cette raison, la conception structurelle et la conception de l'outillage doivent être évaluées ensemble plutôt que séquentiellement.
| Caractéristique de conception | Rôle structurel | Considération d'outillage |
|---|---|---|
| Hauteur du raidisseur | Améliore la rigidité de section et la résistance au flambage | Influence la profondeur de cavité, le démoulage et la rigidité de l'outil |
| Espacement des raidisseurs | Contrôle la surface de peau non supportée | Affecte la disposition du moule, le chauffage et le comportement de formage local |
| Largeur de bride | Fournit une plus grande zone de transfert de charge | Nécessite des surfaces de formage stables et un contrôle dimensionnel |
| Rayon d'angle | Réduit la concentration locale de contraintes | Affecte l'écoulement du matériau, la conformité des fibres et l'usinage de l'outil |
| Géométrie d'intersection | Contrôle le transfert de charge entre les nervures | Peut créer des défis locaux d'épaisseur et de formage |
| Direction de dépouille | A généralement une influence structurelle directe limitée | Peut déterminer si la pièce finie peut être libérée de manière fiable |
C'est pourquoi un moule pour structure composite doit être développé en tenant compte de la géométrie réelle de la pièce, du système de matériaux et du processus de production plutôt que d'être traité comme une simple représentation négative du modèle CAO.
Profils de raidisseurs courants et leurs implications pour l'outillage
Différentes sections transversales de raidisseurs offrent différentes combinaisons de rigidité, de poids, de fabricabilité et de surface de connexion. Il n'existe pas de profil universellement optimal. La géométrie appropriée dépend du chargement, de l'espace disponible, de l'architecture du matériau et de la voie de fabrication choisie.
Raidisseurs rectangulaires et de type lame
Les géométries de raidisseurs simples sont relativement simples du point de vue de l'outillage. Elles peuvent être utiles lorsque le renforcement doit principalement augmenter la rigidité en flexion locale sans introduire d'intersections tridimensionnelles compliquées.
Leur simplicité peut également les rendre attrayantes pour le développement précoce de l'outillage, en particulier lorsque la répétabilité dimensionnelle est plus importante que l'obtention de la section transversale la plus efficace structurellement.
Raidisseurs en T
Les sections en T peuvent fournir une augmentation efficace de la rigidité de section tout en maintenant une zone de bride définie pour la connexion avec la peau environnante.
Du point de vue de l'outillage, la jonction entre l'âme verticale et la bride nécessite une attention particulière. Les rayons locaux, le placement du matériau et la direction de démoulage doivent être évalués avant que la géométrie finale de l'outil ne soit figée.
Raidisseurs en chapeau et en oméga
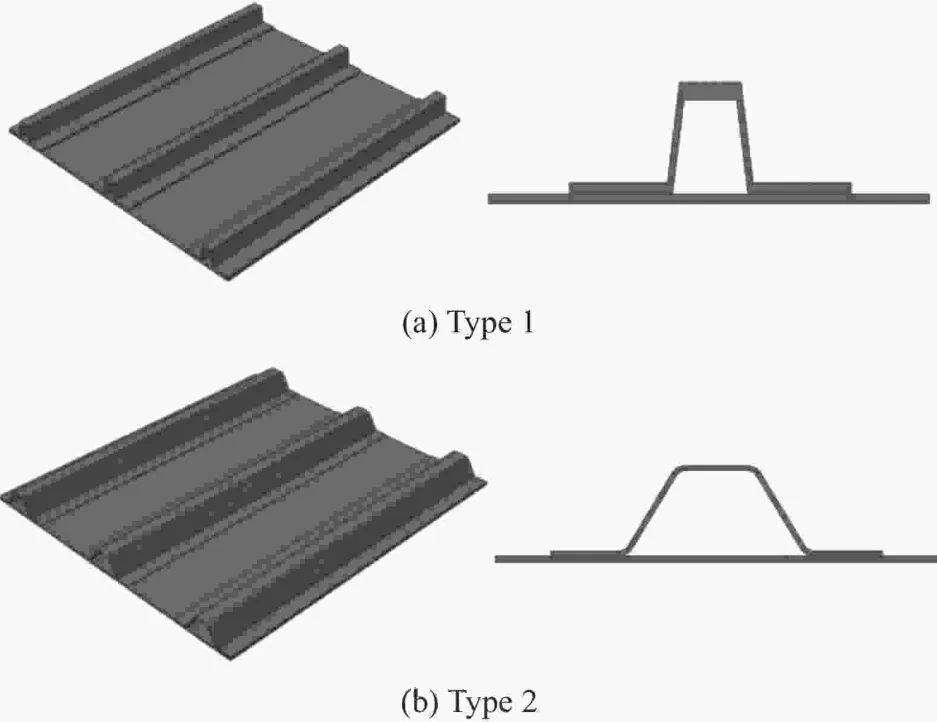
Le renforcement en forme de chapeau ou de type oméga est largement associé à la construction de panneaux légers car le profil de type fermé peut fournir une rigidité utile sans simplement augmenter l'épaisseur de la peau.
Cependant, le profil plus complexe introduit également des surfaces de formage supplémentaires. La conception de l'outil doit donc prendre en compte le drapage du matériau, la compaction locale, les rayons d'angle et l'accès au démoulage.
Structures de type J et I
Les sections de type J et I peuvent être choisies lorsque une efficacité structurelle plus élevée ou des conditions de fixation spécifiques justifient un profil plus compliqué. Leur géométrie impose généralement des exigences plus grandes sur la précision de l'outillage car plusieurs surfaces doivent rester coordonnées dimensionnellement après le moulage.
Disposition des nervures : pourquoi le renforcement unidirectionnel et en grille se comporte différemment
La performance d'un panneau composite renforcé dépend non seulement de la section transversale de chaque raidisseur mais aussi de la façon dont le renforcement est réparti sur le panneau.
Dispositions de raidisseurs unidirectionnels
Les nervures ou lisses parallèles sont utiles lorsque la direction de charge dominante est relativement claire. Le renforcement peut être concentré le long du chemin de charge principal tandis que la peau gère la partie répartie de la charge.
Du point de vue de l'outillage, les caractéristiques parallèles répétées peuvent simplifier la fabrication par rapport à une grille hautement interconnectée. Cependant, la cohérence entre les nervures individuelles devient importante car une variation dimensionnelle peut modifier la rigidité locale et les conditions d'assemblage.
Structures renforcées par grille
Les nervures croisées peuvent répartir les charges dans plusieurs directions et fournir un support sur une plus grande surface de panneau. Selon l'objectif structurel, des motifs rectangulaires, triangulaires ou hexagonaux peuvent être envisagés.
Les intersections sont souvent plus difficiles que les sections de nervures droites. Plusieurs chemins de matériau se rencontrent au même endroit, créant des changements potentiels d'épaisseur locale, de compaction et d'orientation des fibres.
Par conséquent, l'outillage pour nervures composites pour les structures en grille doit traiter la géométrie d'intersection plutôt que de se concentrer uniquement sur le profil de nervure individuel.
Pourquoi les intersections de raidisseurs sont difficiles à fabriquer
Un raidisseur droit peut être relativement prévisible. Une intersection est différente car plusieurs caractéristiques structurelles convergent dans une petite région.
Si le matériau s'accumule autour de l'intersection, l'épaisseur locale peut augmenter. Si les fibres ne peuvent pas se conformer correctement à la surface de l'outil, des vides ou des pontages peuvent se développer. Si le matériau ne peut pas se compacter uniformément, les propriétés mécaniques locales peuvent différer de la structure environnante.
Ces problèmes ne sont pas purement des problèmes de matériaux. Ils peuvent provenir de la relation entre la géométrie de la pièce, le placement de la charge ou de la préforme, la géométrie de la surface du moule et le processus de formage sélectionné.
Réponse d'outillage
- Utiliser des rayons de transition appropriés aux intersections de raidisseurs.
- Éviter les changements abrupts inutiles dans la géométrie de section.
- Fournir un accès suffisant pour le placement du matériau lorsque cela est nécessaire.
- Évaluer la compaction locale et l'écoulement du matériau avant de finaliser le moule.
- Envisager l'accès d'inspection pour les régions structurelles critiques.
Dans les structures renforcées complexes, un petit changement dans la géométrie d'intersection peut parfois faire la différence entre un processus de production robuste et une opération de moulage difficile.
Le placement du matériau et la géométrie de l'outil doivent fonctionner ensemble
Les structures composites renforcées contiennent souvent des changements significatifs d'épaisseur et de géométrie. L'outillage doit donc soutenir un placement contrôlé du matériau plutôt que de simplement reproduire la surface externe.
Pour les processus à base de compression, la taille de la charge, la position de la charge et la distribution de la charge peuvent influencer la façon dont le matériau se déplace pendant la fermeture. Une configuration de charge mal planifiée peut entraîner un remplissage inégal, un mouvement des fibres ou un excès local de matériau.
Cela devient particulièrement important lorsque le composant contient plusieurs nervures ou des sections de raidisseurs profondes. Le matériau doit atteindre les régions requises tout en maintenant une distribution de fibres acceptable et en évitant une perturbation excessive de l'architecture de renforcement conçue.
En conséquence, le développement de l'outillage doit considérer la relation entre :
- la géométrie de la pièce ;
- l'emplacement du raidisseur ;
- l'architecture du matériau ;
- l'arrangement de la charge ou de la préforme ;
- le comportement de fermeture du moule ;
- les exigences d'éventage ;
- les conditions de compaction ;
- la séquence de démoulage.
La rigidité de l'outil importe davantage lorsque la pièce contient des nervures profondes
Une pièce composite renforcée peut avoir des parois relativement minces mais une surface de moule tridimensionnelle étonnamment complexe. Les nervures profondes et les projections locales peuvent générer des charges inégales sur le système d'outillage pendant le formage.
Si la structure du moule n'est pas suffisamment rigide, la déflexion locale peut influencer l'épaisseur de la pièce, la précision dimensionnelle et la cohérence de l'interface de plan de joint.
C'est l'une des raisons pour lesquelles la conception de l'outillage ne peut pas être basée uniquement sur la surface de cavité nominale. La structure de support derrière la surface de travail doit également être prise en compte.
Les considérations clés d'outillage comprennent :
- l'épaisseur de la surface de travail ;
- la structure de support ;
- les nervures de support et le renforcement ;
- les conditions de serrage ;
- la distribution des charges ;
- la dilatation thermique ;
- la précision d'usinage ;
- l'alignement de l'outil.
Pour les composants composites plus grands, ces facteurs deviennent de plus en plus importants car un petit déplacement local peut influencer une surface finie beaucoup plus grande.
Le démoulage devient une contrainte de conception pour les pièces renforcées
Une structure composite renforcée peut être structurellement efficace mais difficile à libérer du moule. Les nervures profondes, les contre-dépouilles et les profils fermés peuvent restreindre la direction de démoulage disponible.
Par conséquent, la stratégie de dépouille et de libération doit être considérée pendant la conception de la pièce plutôt qu'après que le moule est déjà entré en fabrication.
L'équipe d'outillage peut avoir besoin d'évaluer si une caractéristique peut être libérée dans une seule direction ou si une configuration d'outillage plus complexe est nécessaire.
Cela est particulièrement pertinent pour les structures nervurées où plusieurs raidisseurs se croisent ou où le renforcement s'étend autour de surfaces courbes.
Une bonne conception de démoulage peut réduire le risque de production
Un moule pratique doit permettre de retirer le composant fini sans force mécanique excessive. Cela aide à protéger à la fois la pièce et la surface de l'outillage et peut améliorer la répétabilité sur de longues séries de production.
La précision de surface n'est pas seulement une question d'apparence
Pour de nombreux composants composites, la surface du moule détermine beaucoup plus que la qualité visuelle. La géométrie de surface peut affecter les interfaces d'assemblage, les profils aérodynamiques ou hydrodynamiques, les zones d'étanchéité et les relations dimensionnelles entre le panneau renforcé et les composants adjacents.
Les structures raidies sont particulièrement sensibles car plusieurs caractéristiques géométriques doivent rester coordonnées. Une nervure légèrement mal placée ou une bride qui varie en hauteur peut créer des problèmes d'assemblage en aval même lorsque la peau principale semble acceptable.
Par conséquent, l'usinage de précision, le finissage de surface et l'inspection dimensionnelle doivent être traités comme faisant partie de la stratégie d'outillage structurel.
Connexion peau-raidisseur : l'interface structurelle que l'outillage ne peut ignorer
Dans de nombreuses architectures composites renforcées, la connexion entre la peau et le raidisseur est une région critique de transfert de charge. La conception structurelle peut reposer sur le collage adhésif, la co-cuisson, le collage secondaire ou une autre méthode d'intégration.
Quel que soit le processus sélectionné, l'outillage doit soutenir la géométrie d'interface requise.
Une bride qui n'est pas suffisamment plate, un désaccord local entre les surfaces ou une variation dimensionnelle non contrôlée peut affecter les conditions de collage et donc la performance structurelle globale.
L'outillage doit soutenir des conditions d'interface cohérentes
- dimensions de bride stables ;
- géométrie de surface contrôlée ;
- position de nervure répétable ;
- transitions d'angle appropriées ;
- conditions de pression ou de compaction cohérentes lorsque cela est applicable ;
- accès d'inspection pour les zones de collage critiques.
En d'autres termes, le moule fait partie de la chaîne de qualité de transfert de charge. Il ne porte pas la charge opérationnelle de la structure finie, mais il aide à établir la géométrie à travers laquelle cette charge doit finalement être transférée.
Comment développer l'outillage pour une pièce composite renforcée
Un flux de travail pratique d'outillage commence par les exigences structurelles et se termine par la validation de la production. La séquence suivante peut aider à réduire les changements de conception tardifs.
1. Examiner la géométrie structurelle
Identifier la peau, les raidisseurs, les nervures, les brides, les intersections, les régions de fixation et les interfaces dimensionnelles critiques. L'objectif est de comprendre quelles caractéristiques contrôlent réellement la performance structurelle.
2. Identifier le processus de formage
Le concept d'outillage dépend de si le composant sera produit par moulage par compression, traitement préimprégné, RTM, infusion, collage ou une autre voie de fabrication composite.
3. Évaluer le placement du matériau
Déterminer comment le système de matériau sélectionné peut atteindre les régions raidies tout en maintenant l'architecture de renforcement requise et en évitant un mouvement excessif du matériau.
4. Définir la stratégie de plan de joint et de libération
Établir les surfaces de plan de joint et les directions de démoulage appropriées avant le début de l'usinage. Les profils de nervures complexes peuvent nécessiter un concept de libération plus soigneusement conçu.
5. Développer la structure de moule de support
Les surfaces de travail, les structures de support et les éléments de soutien doivent être conçus pour maintenir la stabilité dimensionnelle sous les charges de production et les changements de température.
6. Fabriquer et inspecter l'outillage
L'usinage de précision est suivi d'une inspection dimensionnelle et d'une vérification de surface. Les dimensions critiques des nervures et des interfaces doivent recevoir une attention particulière.
7. Effectuer des essais de moule
Le moulage d'essai offre une opportunité d'évaluer le remplissage, le comportement du matériau, la libération, les bavures, la qualité de surface et la cohérence dimensionnelle avant que l'outil n'entre en production régulière.
Problèmes de fabrication typiques dans l'outillage composite renforcé
| Problème observé | Cause possible liée à l'outillage | Focus d'ingénierie |
|---|---|---|
| Formation incomplète de nervure | Accès insuffisant du matériau ou géométrie de formage inappropriée | Examiner l'arrangement de charge/préforme et la géométrie de cavité |
| Pontage local | Transition abrupte ou rayon inapproprié | Améliorer la transition géométrique |
| Hauteur de nervure inégale | Déflexion de l'outil ou variation dimensionnelle | Examiner la rigidité du moule et la précision d'usinage |
| Bavures excessives | Désalignement de plan de joint ou concentration de pression | Améliorer le contrôle du plan de joint |
| Pièce collante | Dépouille insuffisante ou géométrie de libération défavorable | Examiner la direction de démoulage et l'état de surface |
| Incohérence dimensionnelle | Mouvement thermique ou structurel de l'outillage | Évaluer la structure de l'outil et le comportement thermique |
| Défauts d'intersection | Accumulation locale de matériau ou mauvaise compaction | Optimiser la géométrie d'intersection et la stratégie de formage |
Les structures composites renforcées nécessitent un outillage spécifique à la structure
Un composant composite renforcé ne doit pas être traité comme un panneau plat conventionnel avec des nervures simplement ajoutées après coup. Le renforcement modifie le chemin de charge structurel, la distribution du matériau, le comportement de formage et l'architecture de l'outillage en même temps.
Cela est particulièrement important pour les composants où une faible masse et une rigidité élevée sont toutes deux critiques. L'outillage doit reproduire la géométrie prévue de manière cohérente tout en tenant compte des réalités du traitement composite.
Pour les fabricants, la question la plus importante n'est donc pas simplement : « Cette forme peut-elle être usinée ? »
Une question plus utile est : « Cette géométrie peut-elle être moulée de manière répétable, dimensionnelle et économique ? »
Quand un fabricant d'outillage composite doit-il être impliqué ?
L'apport d'outillage est plus précieux avant que la géométrie structurelle ne soit complètement figée. Une collaboration précoce permet d'identifier les contraintes de fabrication potentielles alors que les changements sont encore relativement peu coûteux.
Pour les structures renforcées, un examen d'ingénierie peut examiner :
- la hauteur et l'espacement des raidisseurs ;
- la conception des intersections de nervures ;
- la dépouille et la direction de libération ;
- l'emplacement du plan de joint ;
- les interfaces de bride et de collage ;
- la faisabilité du placement du matériau ;
- la rigidité de l'outil ;
- le comportement thermique ;
- les exigences d'inspection ;
- le volume de production prévu.
Traiter ces éléments pendant la phase de conception peut réduire le risque de découvrir des problèmes d'outillage seulement après que le moule a été fabriqué.
Approche MDC pour l'outillage de structures composites
MDC développe des outillages composites en tenant compte de la relation entre la géométrie de la pièce et les exigences de production. Pour les composants composites renforcés, cela signifie regarder au-delà de la peau externe et évaluer les nervures, les raidisseurs, les interfaces et les conditions de formage qui déterminent si l'outil peut offrir un processus de production stable.
Selon l'application, le développement de l'outillage peut impliquer la conception de moule structurel, l'usinage de précision, l'ingénierie du plan de joint, le finissage de surface, l'inspection dimensionnelle et le support d'essai de moule.
L'objectif n'est pas simplement de fabriquer un moule qui correspond à un fichier CAO. Il s'agit de développer un outillage capable de reproduire la structure composite prévue avec une géométrie cohérente tout au long de la production.
FAQ sur l'outillage composite renforcé
Qu'est-ce qu'une structure composite renforcée ?
Une structure composite renforcée combine une peau ou un panneau composite relativement mince avec des nervures, des lisses, des raidisseurs ou d'autres renforcements structurels. Le renforcement augmente la rigidité et aide à contrôler la déformation et le flambage sans dépendre entièrement d'une plus grande épaisseur de peau.
Qu'est-ce que l'outillage pour raidisseurs composites ?
L'outillage pour raidisseurs composites désigne les moules, outils ou systèmes d'outillage conçus pour fabriquer des pièces composites contenant des nervures structurelles, des lisses ou d'autres caractéristiques de renforcement. L'outillage doit reproduire à la fois la peau et la géométrie du raidisseur avec précision.
Pourquoi les intersections de raidisseurs sont-elles difficiles à mouler ?
Les intersections rassemblent plusieurs chemins de matériau et caractéristiques géométriques dans une zone limitée. Cela peut créer des changements d'épaisseur locale, une accumulation de matériau, une distorsion des fibres ou des défis de compaction. La géométrie de l'outil doit donc être développée spécifiquement pour la région d'intersection.
La hauteur du raidisseur affecte-t-elle la conception du moule ?
Oui. Une plus grande hauteur de raidisseur peut augmenter la rigidité structurelle, mais elle peut également affecter la profondeur de cavité, la rigidité de l'outil, le placement du matériau et le démoulage. L'objectif structurel et les exigences de fabrication doivent donc être considérés ensemble.
Pourquoi la rigidité du moule est-elle importante pour les pièces composites renforcées ?
Les pièces renforcées peuvent générer des charges non uniformes sur une surface de moule complexe. Une rigidité d'outil insuffisante peut contribuer à une variation dimensionnelle, un désalignement de plan de joint ou une géométrie de nervure incohérente.
Les raidisseurs composites peuvent-ils être fabriqués par moulage par compression ?
Le moulage par compression peut être utilisé pour des géométries composites renforcées appropriées, selon le système de matériau, les dimensions du composant et les exigences structurelles. La conception du moule doit tenir compte du placement du matériau, de l'écoulement, de la pression, de la température et des conditions de démoulage.
Conclusion
Le renforcement est l'un des moyens les plus efficaces d'augmenter l'efficacité structurelle d'un panneau composite léger. Les nervures et les raidisseurs peuvent améliorer la rigidité, retarder le flambage et créer des chemins de charge efficaces tout en évitant des augmentations inutiles de l'épaisseur de peau.
Mais le bénéfice structurel du renforcement dépend finalement de la question de savoir si la géométrie peut être fabriquée de manière cohérente. Les profils de raidisseurs, les intersections, le placement du matériau, les plans de joint, la rigidité de l'outil et le démoulage deviennent tous des considérations d'ingénierie interconnectées.
Pour cette raison, la conception des structures composites renforcées et la conception de leur outillage doivent être considérées comme deux parties du même problème de fabrication. Un moule pour structure composite bien conçu fait plus que reproduire la forme finale—il fournit la base dimensionnelle et de processus requise pour transformer un concept structurel léger en une pièce de production répétable.